

A „HEPA-szűrő szivárgásteszt” két különböző tevékenységhez használható:
- egyedi szűrőelem tesztelése a gyártó gyárában; és
- telepített szűrő tesztelése, a tömítését, ház, és a környező telepítés tisztatérben vagy légkezelő rendszerben.
A két tesztnek más a határa, eljárások, és elfogadási kritériumok. Ezek összetévesztése hibás berendezésspecifikációhoz vagy nem alátámasztott megfelelőségi követeléshez vezethet.
1. Szűrőelem gyári vizsgálata
1. Szűrőelem gyári vizsgálata
A gyári szkennelési teszt értékeli a kész szűrő helyi teljesítményét a telepítés előtt. EN alatt 1822 és ISO 29463, a teszt a szűrő MPPS teljesítményéhez és névleges légáramlásához kapcsolódik.
A cél az elfogadhatatlan helyi behatolás észlelése, amelyet olyan hibák okoznak, mint pl:
- tűlyukak vagy sérülések a szűrőközegben;
- folytonossági hiányok a közepestől a keretig terjedő tömítőanyagban;
- hibák az elválasztók vagy redőcsomagok körül; és
- gyártás vagy kezelés során keletkezett helyi építési károk.
A határ maga a szűrőelem. Az épület háza, mennyezetrács, beépítési tömítés összenyomása, és a beépített keret körüli bypass nem része ennek a gyári tesztnek.
2. Telepített rendszer integritásának tesztelése
2. Telepített rendszer integritásának tesztelése
A szűrő felszerelése után, egy integritásteszt értékelheti a teljes telepített szűrőrendszert. A megadott módszertől függően, ez magában foglalhatja:
- a szűrőközeg;
- a szűrőkeret;
- a tömítést vagy a géltömítést;
- a ház és a szerelési interfész; és
- bypass szivárgás a telepítés körül.
A telepített rendszer tesztelése általában olyan tisztatéri minősítési módszerekkel jár, mint az ISO 14644-3 valamint projektspecifikus gyógyszerészeti vagy létesítményi eljárásokkal. Nem minősíti át a szűrőt az EN alá 1822 vagy ISO 29463.
A szűrő átmegy a gyári szkennelési teszten, és később sikertelen lehet a telepített rendszer tesztjén a telepítés károsodása miatt, a tömítés nem megfelelő tömörítése, ház szivárgása, vagy bypass. fordítva, a telepített teszt nem helyettesíti a gyártó szűrőelem osztályozási tesztjét.
3. Hogyan működik a gyári részecskeszámláló szkennelési teszt
3. Hogyan működik a gyári részecskeszámláló szkennelési teszt
Egy tipikus automatikus szkennelési szekvencia a következő szakaszokat tartalmazza.
Állítsa be a vizsgálati feltételt
Állítsa be a vizsgálati feltételt
A szűrő be van szerelve és lezárva a vizsgálóberendezésben, és létrejön a névleges légáramlás. A nyomásesést és a légáramlást ellenőrzött körülmények között rögzítjük.
Készítse elő és kondicionálja a Challenge aeroszolt
Készítse elő és kondicionálja a Challenge aeroszolt
Stabil aeroszolt vezetünk be az áramlás irányába, és keverjük össze, hogy megfelelő legyen, egységes kihíváskoncentráció. Szabvány alapú osztályozáshoz, a vizsgálati részecskeméretnek meg kell felelnie az alkalmazandó MPPS eljárásnak.
Mérje meg az upstream referenciakoncentrációt
Mérje meg az upstream referenciakoncentrációt
Az upstream koncentráció referenciaként szolgál a penetráció kiszámításához. Ha sodródik, a downstream számlálásokat nem lehet helyesen értelmezni, így a rendszernek figyelnie kell a koncentráció stabilitását és alkalmaznia kell a meghatározott mintavételi sorrendet.
Vizsgálja meg a teljes alvízi területet
Vizsgálja meg a teljes alvízi területet
Egy vagy több szonda mozog az alsó szűrőfelületen és a megfelelő keret/tömítőanyag-tartományon keresztül. A szkennelési útvonalnak rések nélkül kell lefednie a kívánt területet. A rendszer rögzíti a szonda helyzetét és a részecskeszámlálást.
Számítsa ki a helyi penetrációt és azonosítsa a rendellenes területeket
Számítsa ki a helyi penetrációt és azonosítsa a rendellenes területeket
A helyi penetrációt az upstream és a downstream mérésekből határozzuk meg. Ha egy pont vagy régió meghaladja a vonatkozó határértéket, a rendszer ellenőrzés céljából rögzíti a helyzetét, javítás, és ellenőrzés.
Ha szükséges, határozza meg az integrált hatékonyságot
Ha szükséges, határozza meg az integrált hatékonyságot
A helyi szivárgásvizsgálat és az integrált hatékonyság eltérő eredmény. A teljes, szabványokon alapuló értékeléshez mind a helyi tesztre, mind a szűrőelem-hatékonysági tesztre szükség lehet.
4. Az elfogadási határok osztályspecifikusak
4. Az elfogadási határok osztályspecifikusak
Nincs olyan univerzális szabály, hogy a HEPA-szűrő szivárgásának „≤ 0,01%-nak” kell lennie. EN alatt 1822-1:2019, az MPPS-korlátok közé tartozik:
| Szűrési osztály | Minimális integrált hatékonyság | Maximális integrált behatolás | Maximális helyi penetráció |
|---|---|---|---|
| H13 | 99.95% | 0.05% | 0.25% |
| H14 | 99.995% | 0.005% | 0.025% |
Az értékek a megadott szabványeljáráson és vizsgálati feltételeken belül érvényesek. Egyéb osztályok, alternatív módszerek, telepített rendszer tesztjei, és az ügyfél specifikációi különböző kritériumokat használhatnak.
A 0.01% Az ábra tehát nem egy általános H13/H14 helyi szivárgási határérték. ISO-ban 29463-1:2024, 0.01% az ISO maximális integrált penetrációja 40 H, egy közepes ISO osztály pontos EN nélkül 1822 osztály megfelelője.
5. Miért nem adható meg egyedül a szkennelési sebesség?
5. Miért nem adható meg egyedül a szkennelési sebesség?
A termékismertető felsorolhatja a pásztázási tengely mechanikai sebességét, de a szabványos tesztet nem lehet egyetlen univerzális sebességgel meghatározni, mint pl 10 cm/s.
A megengedett pásztázási sebesség a teljes mérési körülménytől függ, beleértve:
- a szonda bemeneti területe és a pásztázási sáv távolsága;
- részecskeszámlálós mintavételi áramlás;
- upstream aeroszol koncentráció;
- várható helyi penetrációs határ;
- detektorválasz és szállítási késleltetés;
- mintavételi intervallum és számlálási statisztika; és
- hogy egy vagy több szonda pásztáz-e egyszerre.
A szoftvernek meg kell határoznia vagy korlátoznia kell a teszt sebességét a konfigurált módszer alapján. A gyorsabb tengely javíthatja a visszatérési és pozicionálási időt, de nem csökkentheti a releváns helyi szivárgás észlelésének valószínűségét.
6. A szonda lefedettsége és elhelyezése
6. A szonda lefedettsége és elhelyezése
A teljes lefedettség ugyanolyan fontos, mint az érzékelő érzékenysége. A szkennelési tervnek figyelembe kell vennie:
- szonda szélessége és hatékony bemeneti terület;
- átfedés vagy távolság a szomszédos sávok között;
- távolság és tájolás a szűrő felületéhez képest;
- él, keret, és tömítőrégiók;
- redő vagy V-bank geometria; és
- olyan területek, amelyek kézi megerősítést igényelnek, mert az automatikus szondával nem érhetők el.
Szabálytalan szűrőkhöz, a kombinált automatikus és kézi eljárás megbízhatóbb lehet, mint a teljes automatikus lefedettség igénylése ott, ahol a szonda fizikailag nem ér el.
7. Manuális vs automatikus gyári szkennelés
7. Manuális vs automatikus gyári szkennelés
A kézi szkennelés hasznos lehet a fejlesztési munkához, megerősítés, javítási hely, és szokatlan geometriák. Korlátozása a kezelőtől függő sebesség, szonda távolság, lefedettség, és adatrögzítés.
Az automatikus szkennelés biztosítja:
- egyenletes szondamozgás és nyomtávolság;
- ismételhető vizsgálati sebesség és mintavételi idő;
- koordinált helyzet és részecskeszám adatok;
- automatikus szivárgástérkép;
- nyomon követhető sikeres/kudarc logika; és
- a javított területek ismételt tesztelése.
Az automatizálás nem szünteti meg a megfelelő szabvány konfigurálásának szükségességét, osztály, MPPS, légáramlás, aeroszol, és detektor. Megismételhetőbbé teszi az érvényes eljárást; érvénytelen konfigurációt nem tud kompatibilissé tenni.
8. Az automatikus gyári vizsgálathoz szükséges felszerelés
8. Az automatikus gyári vizsgálathoz szükséges felszerelés
Egy komplett rendszer tartalmazhat:
- szabályozott légáramlás és nyomáskülönbség mérés;
- megbízható tömítésű szűrőtartó;
- aeroszol termelés, keverés, és a koncentráció ellenőrzése;
- upstream referencia mintavétel;
- egy vagy több lefelé irányuló letapogató szonda;
- optikai részecskeszámláló vagy kondenzációs részecskeszámláló, amely megfelel a kívánt osztálynak és részecsketartománynak;
- egy mozgásrendszer pozíció visszajelzéssel; és
- szoftver a szekvenáláshoz, gróf értékelés, szivárgás feltérképezése, jelentéstétel, és a nyomon követhetőség.
A H13-hoz szükséges érzékenység nagyon különbözik az U16-hoz vagy az U17-hez szükséges érzékenységtől. A detektor kiválasztásának és a koncentráció szabályozásának a mérendő legalacsonyabb penetráción kell alapulnia.
9. Az SCPUR SC-L8023/U szerepe
9. Az SCPUR SC-L8023/U szerepe
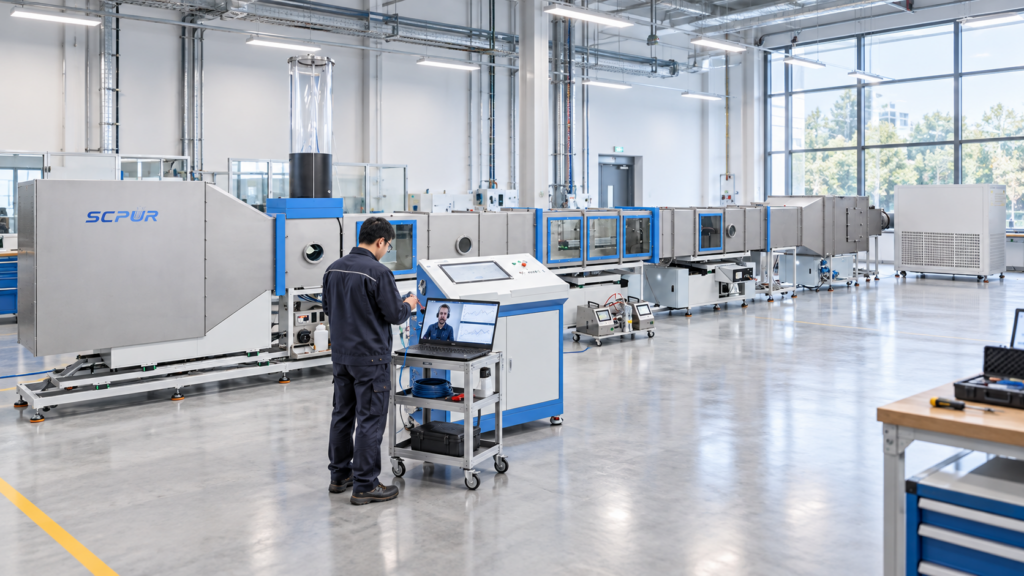
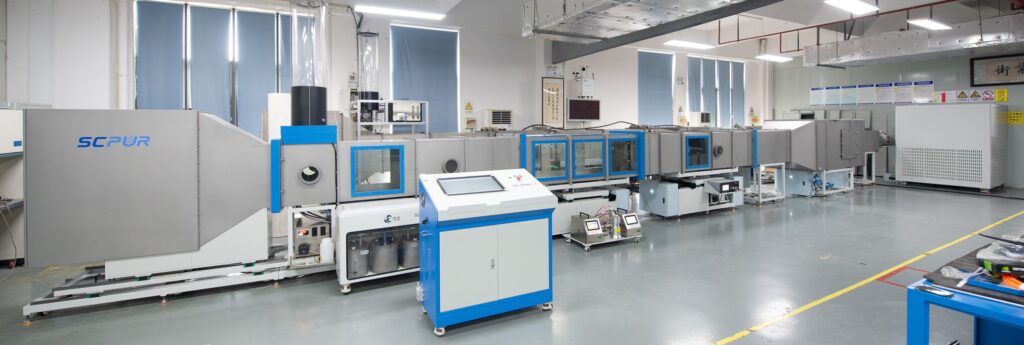
A SC-L8023/U automatikus szkennelési tesztrendszer nagy hatásfokú szűrőelemek gyári tesztelésére készült. A kiválasztott konfigurációtól függően, képes integrálni a szabályozott légáramlást, automatikus szkennelés, részecskemérés, koncentráció figyelése, szivárgás feltérképezése, és integrált teljesítmény-ellenőrzés.
A rendszerkonfiguráció kiválasztása a szerint történik:
- szűrőosztály és az alkalmazandó szabvány;
- szűrő méretei és geometriája;
- névleges légáramlás és nyomásesés;
- a szükséges részecskeméret-tartomány és a detektor érzékenysége;
- pásztázó szondák száma;
- termelési teljesítmény; és
- hogy az ügyfélnek belső minőségellenőrzésre vagy formális szabványokon alapuló jelentésre van szüksége.
10. Kérdések, amelyeket meg kell válaszolni a szivárgásvizsgáló rendszer kiválasztása előtt
10. Kérdések, amelyeket meg kell válaszolni a szivárgásvizsgáló rendszer kiválasztása előtt
- A szűrőt a telepítés előtt vagy a telepített rendszer részeként tesztelik?
- Melyik szabvány, kiadás, és szűrőosztályt kell jelenteni?
- Van-e már MPPS meghatározás a szűrőközeghez??
- A tesztet belső gyártási szűrésre vagy formális osztályozásra szánják?
- Milyen szűrőméretek, formák, légáramlások, és a nyomáseséseket le kell fedni?
- Milyen helyi penetrációt kell megbízhatóan mérnie a detektornak?
- Lehetséges-e a teljes felület automatikus lefedése a szűrőgeometriához?
- A rendszernek támogatnia kell a javítási leképezést és az újratesztelést?
Az ezekre a kérdésekre adott egyértelmű válaszok megakadályozzák a gyári besorolást, gyártási szűrés, és a telepített rendszer integritásának tesztelése nem keveredik össze.
- Automatikus szkennelési tesztrendszer SC-L8023/U
- Tisztatéri HEPA-szűrő ellenőrzési és szivárgásvizsgálati megoldások
- IN 1822 vs ISO 29463: osztályok, Tesztek és főbb különbségek
- BS EN 1822-1:2019 — Osztályozás, teljesítményvizsgálat és jelölés
- ISO 29463-1:2024 — Osztályozás, teljesítmény, tesztelés és jelölés
- ISO 29463-4:2011 — Vizsgálati módszer a szűrőelemek szivárgásának meghatározására, szkennelési módszer
- ISO 29463-5:2022 — Vizsgálati módszer a szűrőelemekre
- ISO 14644-3:2019 — Tisztaterek és a kapcsolódó ellenőrzött környezetek, vizsgálati módszerek