

„Test szczelności filtra HEPA” jest używany do dwóch różnych czynności:
- testowanie pojedynczego elementu filtrującego w fabryce producenta; I
- testowanie zainstalowanego filtra, jego uszczelka, mieszkania, i otaczającą instalację w pomieszczeniu czystym lub systemie uzdatniania powietrza.
Obydwa testy mają różne granice, procedury, i kryteria akceptacji. Pomieszanie ich może prowadzić do błędnej specyfikacji sprzętu lub nieuzasadnionego twierdzenia o zgodności.
1. Fabryczne testowanie skanujące elementu filtrującego
1. Fabryczne testowanie skanujące elementu filtrującego
Fabryczne testy skanowania oceniają lokalną wydajność gotowego filtra przed jego zainstalowaniem. Pod EN 1822 i ISO 29463, test jest powiązany z wydajnością MPPS filtra i nominalnym przepływem powietrza.
Celem jest wykrycie niedopuszczalnej lokalnej penetracji spowodowanej defektami takimi jak:
- dziury lub uszkodzenia w materiale filtracyjnym;
- nieciągłości w uszczelnieniu od średniej do ramy;
- defekty wokół przekładek lub pakietów zakładek; I
- lokalne uszkodzenia konstrukcyjne powstałe podczas produkcji lub obsługi.
Granicą jest sam element filtrujący. Budynek mieszkalny, siatka sufitowa, dociśnięcie uszczelki montażowej, i obejście wokół zainstalowanej ramy nie są częścią tego testu fabrycznego.
2. Testowanie integralności zainstalowanego systemu
2. Testowanie integralności zainstalowanego systemu
Po zamontowaniu filtra, test integralności może ocenić cały zainstalowany system filtrów. W zależności od określonej metody, może to obejmować:
- medium filtrujące;
- ramkę filtra;
- uszczelkę lub uszczelkę żelową;
- obudowa i interfejs montażowy; I
- ominąć wyciek wokół instalacji.
Testowanie zainstalowanych systemów jest powszechnie kojarzone z metodami kwalifikacji pomieszczeń czystych, takimi jak ISO 14644-3 oraz z procedurami farmaceutycznymi lub obiektowymi specyficznymi dla projektu. Nie powoduje to przeklasyfikowania filtra w ramach EN 1822 lub ISO 29463.
Filtr może przejść fabryczny test skanowania, a później nie przejść testu zainstalowanego systemu z powodu uszkodzenia instalacji, niewystarczające dociśnięcie uszczelki, wyciek obudowy, lub ominąć. Odwrotnie, zainstalowany test nie zastępuje przeprowadzonego przez producenta testu klasyfikacyjnego elementu filtrującego.
3. Jak działa fabryczny test skanujący zliczający cząstki
3. Jak działa fabryczny test skanujący zliczający cząstki
Typowa sekwencja automatycznego skanowania obejmuje następujące etapy.
Ustal warunki testowe
Ustal warunki testowe
Filtr jest montowany i zaplombowany na stanowisku badawczym, i ustalony zostaje nominalny przepływ powietrza. Spadek ciśnienia i przepływ powietrza rejestrowane są w kontrolowanych warunkach.
Wygeneruj i kondycjonuj aerozol Challenge
Wygeneruj i kondycjonuj aerozol Challenge
Stabilny aerozol jest wprowadzany w górę strumienia i mieszany w celu uzyskania odpowiedniego stężenia, jednolite stężenie prowokacyjne. Do klasyfikacji opartej na standardach, wielkość badanej cząstki musi odpowiadać obowiązującej procedurze MPPS.
Zmierz stężenie referencyjne na górze strumienia
Zmierz stężenie referencyjne na górze strumienia
Stężenie powyżej stanowi odniesienie do obliczenia penetracji. Jeśli dryfuje, Liczeń dalszych nie można poprawnie zinterpretować, dlatego system musi monitorować stabilność stężenia i stosować określoną kolejność pobierania próbek.
Zeskanuj cały dalszy obszar
Zeskanuj cały dalszy obszar
Jedna lub więcej sond przesuwa się po powierzchni filtra znajdującej się za filtrem i odpowiednim obszarze ramy/uszczelniacza. Ścieżka skanowania musi obejmować wymagany obszar bez przerw. System rejestruje położenie sondy i liczbę cząstek znajdujących się za nią.
Oblicz lokalną penetrację i zidentyfikuj obszary nietypowe
Oblicz lokalną penetrację i zidentyfikuj obszary nietypowe
Lokalną penetrację określa się na podstawie pomiarów przed i za kanałem. Jeśli punkt lub region przekracza obowiązujący limit, system rejestruje swoją pozycję do kontroli, naprawa, i weryfikacja.
Określ wydajność integralną tam, gdzie jest to wymagane
Określ wydajność integralną tam, gdzie jest to wymagane
Lokalne skanowanie wycieków i integralna wydajność to różne wyniki. Pełna ocena oparta na standardach może wymagać zarówno testu lokalnego, jak i ogólnego testu wydajności elementu filtrującego.
4. Limity akceptacji są specyficzne dla klasy
4. Limity akceptacji są specyficzne dla klasy
Nie ma uniwersalnej zasady, że wyciek z filtra HEPA musi wynosić „≤ 0,01%”. Pod EN 1822-1:2019, limity MPPS obejmują:
| Klasa filtra | Minimalna sprawność całkowa | Maksymalna integralna penetracja | Maksymalna lokalna penetracja |
|---|---|---|---|
| H13 | 99.95% | 0.05% | 0.25% |
| H14 | 99.995% | 0.005% | 0.025% |
Wartości obowiązują w ramach podanych procedur standardowych i warunków testowych. Inne zajęcia, metody alternatywne, testy zainstalowanego systemu, a specyfikacje klienta mogą wykorzystywać różne kryteria.
The 0.01% dlatego też liczba ta nie stanowi ogólnego limitu lokalnego wycieku H13/H14. W ISO 29463-1:2024, 0.01% jest maksymalną penetracją całkową dla ISO 40 H, pośrednia klasa ISO bez dokładnej EN 1822 odpowiednik klasy.
5. Dlaczego nie można określić samej szybkości skanowania
5. Dlaczego nie można określić samej szybkości skanowania
Broszura produktu może zawierać wykaz prędkości mechanicznych osi skanującej, ale testu standardów nie można zdefiniować za pomocą jednej uniwersalnej prędkości, takiej jak 10 cm/s.
Dopuszczalna prędkość skanowania zależy od całkowitych warunków pomiaru, w tym:
- obszar wlotu sondy i odstęp między ścieżkami skanowania;
- przepływ próbkowania licznika cząstek;
- stężenie aerozolu powyżej;
- oczekiwany lokalny limit penetracji;
- odpowiedź detektora i opóźnienie transportu;
- interwał próbkowania i statystyki zliczania; I
- niezależnie od tego, czy jedna, czy wiele sond skanuje jednocześnie.
Oprogramowanie powinno określić lub ograniczyć prędkość testu na podstawie skonfigurowanej metody. Szybsza oś może skrócić czas powrotu i pozycjonowania, nie może jednak zmniejszać prawdopodobieństwa wykrycia odpowiedniego lokalnego wycieku.
6. Pokrycie i pozycjonowanie sondy
6. Pokrycie i pozycjonowanie sondy
Pełne pokrycie jest równie ważne jak czułość detektora. Plan skanowania powinien uwzględniać:
- szerokość sondy i efektywna powierzchnia wlotu;
- nakładanie się lub odstępy pomiędzy sąsiednimi ścieżkami;
- odległość i orientacja względem powierzchni filtra;
- krawędź, rama, i obszary uszczelniające;
- geometria plisy lub V-banku; I
- obszary wymagające ręcznego potwierdzenia, ponieważ nie można do nich dotrzeć za pomocą automatycznej sondy.
Do filtrów nieregularnych, łączona procedura automatyczna i ręczna może być bardziej niezawodna niż wymaganie pełnego automatycznego pokrycia tam, gdzie sonda nie może fizycznie dotrzeć.
7. Skanowanie ręczne a automatyczne skanowanie fabryczne
7. Skanowanie ręczne a automatyczne skanowanie fabryczne
Skanowanie ręczne może być przydatne w pracach programistycznych, potwierdzenie, miejsce naprawy, i niezwykłe geometrie. Jego ograniczenia to prędkość zależna od operatora, odległość sondy, zasięg, i rejestrowanie danych.
Automatyczne skanowanie zapewnia:
- spójny ruch sondy i odstęp między ścieżkami;
- powtarzalna prędkość testu i czas próbkowania;
- skoordynowane dane dotyczące pozycji i liczby cząstek;
- automatyczne mapowanie wycieków;
- identyfikowalna logika pass/fail; I
- powtórzyć testowanie naprawionych obszarów.
Automatyzacja nie eliminuje konieczności konfiguracji odpowiedniego standardu, klasa, MPPS, przepływ powietrza, aerosol, i detektor. Dzięki temu ważna procedura jest bardziej powtarzalna; nie może zapewnić zgodności nieprawidłowej konfiguracji.
8. Sprzęt wymagany do automatycznego testu skanowania fabrycznego
8. Sprzęt wymagany do automatycznego testu skanowania fabrycznego
Kompletny system może obejmować:
- kontrolowany przepływ powietrza i pomiar różnicy ciśnień;
- uchwyt filtra z niezawodnym uszczelnieniem;
- wytwarzanie aerozolu, mieszanie, i kontrola koncentracji;
- próbkowanie referencyjne poprzedzające;
- jedną lub więcej dalszych sond skanujących;
- optyczny licznik cząstek lub licznik cząstek kondensacyjnych odpowiedni dla wymaganej klasy i zakresu cząstek;
- system ruchu ze sprzężeniem zwrotnym położenia; I
- oprogramowanie do sekwencjonowania, ocena ocen, mapowanie wycieków, raportowanie, i identyfikowalność.
Czułość potrzebna dla H13 bardzo różni się od czułości wymaganej dla U16 lub U17. Wybór detektora i kontrola stężenia muszą opierać się na najniższej penetracji, jaką należy zmierzyć.
9. Rola SCPUR SC-L8023/U
9. Rola SCPUR SC-L8023/U
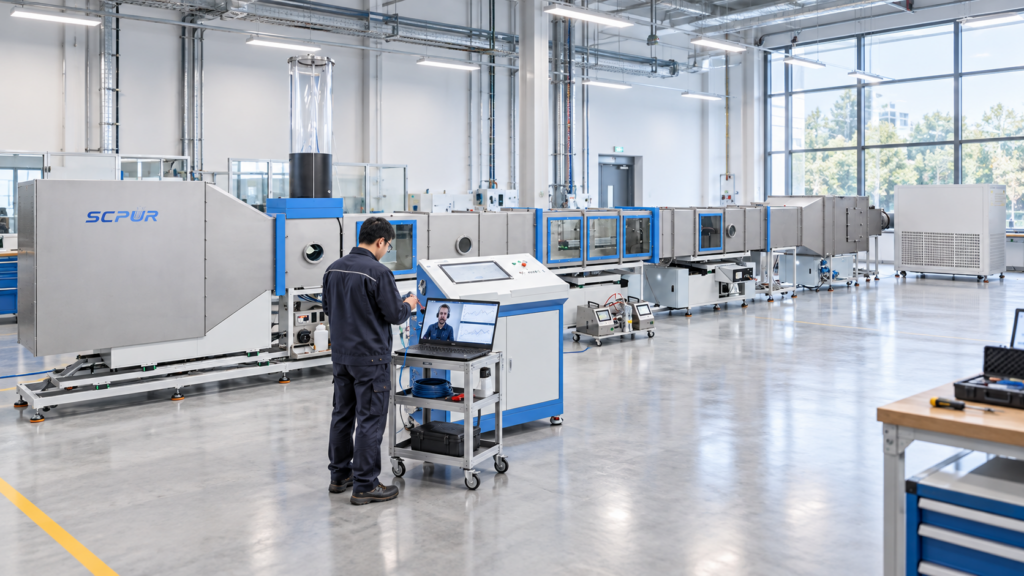
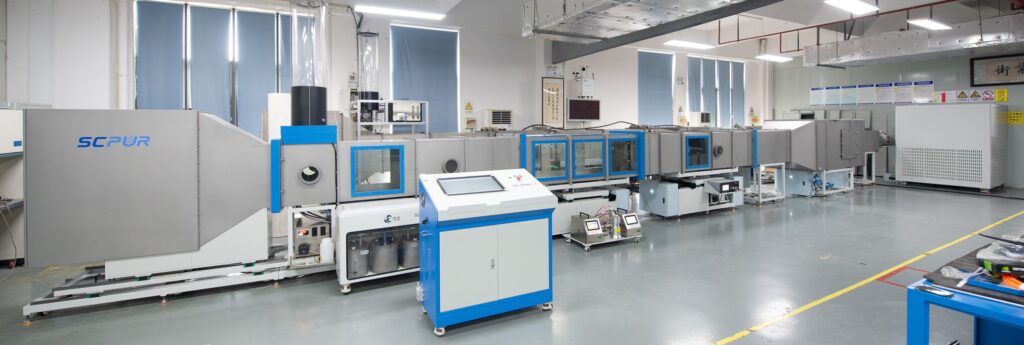
The Automatyczny system testujący SC-L8023/U przeznaczony jest do fabrycznego testowania wysokowydajnych elementów filtrujących. W zależności od wybranej konfiguracji, może zintegrować kontrolowany przepływ powietrza, automatyczne skanowanie, pomiar cząstek, monitorowanie stężenia, mapowanie wycieków, i integralną weryfikację wydajności.
Konfiguracja systemu dobierana jest wg:
- klasa filtra i obowiązująca norma;
- wymiary i geometria filtra;
- nominalny przepływ powietrza i spadek ciśnienia;
- wymagany zakres wielkości cząstek i czułość detektora;
- liczba sond skanujących;
- przepustowość produkcji; I
- czy klient potrzebuje wewnętrznej kontroli jakości, czy formalnego raportowania opartego na standardach.
10. Pytania, na które należy odpowiedzieć przed wyborem systemu do badania szczelności
10. Pytania, na które należy odpowiedzieć przed wyborem systemu do badania szczelności
- Czy filtr jest testowany przed instalacją, czy jako część zainstalowanego systemu??
- Która norma, wydanie, i klasę filtra należy zgłosić?
- Czy oznaczenie MPPS jest już dostępne dla medium filtrującego??
- Czy test jest przeznaczony do wewnętrznej kontroli produkcji, czy do formalnej klasyfikacji?
- Jakie rozmiary filtrów, kształty, przepływy powietrza, i spadki ciśnienia muszą być pokryte?
- Jaką lokalną penetrację musi niezawodnie mierzyć detektor?
- Czy możliwe jest automatyczne pokrycie całej powierzchni geometrii filtra??
- Czy system musi obsługiwać mapowanie napraw i ponowne testowanie?
Jasne odpowiedzi na te pytania uniemożliwiają klasyfikację fabryczną, przegląd produkcyjny, i testowanie integralności zainstalowanego systemu przed mieszaniem.
- Automatyczny system testowy skanujący SC-L8023/U
- Rozwiązania do sprawdzania poprawności filtrów HEPA i testowania szczelności pomieszczeń czystych
- W 1822 w stosunku do ISO 29463: Zajęcia, Testy i kluczowe różnice
- BS EN 1822-1:2019 — Klasyfikacja, testowanie i znakowanie wydajności
- ISO 29463-1:2024 — Klasyfikacja, wydajność, testowanie i znakowanie
- ISO 29463-4:2011 — Metoda badania służąca do określenia nieszczelności elementów filtrujących, metoda skanowania
- ISO 29463-5:2022 — Metoda badania elementów filtrujących
- ISO 14644-3:2019 — Pomieszczenia czyste i powiązane środowiska kontrolowane, metody testowe