

O “teste de vazamento do filtro HEPA” é usado para duas atividades diferentes:
- testando um elemento de filtro individual na fábrica do fabricante; e
- testando um filtro instalado, sua junta, habitação, e instalação circundante em uma sala limpa ou sistema de tratamento de ar.
Os dois testes têm limites diferentes, procedimentos, e critérios de aceitação. Confundi-los pode levar à especificação errada do equipamento ou a uma reivindicação de conformidade sem suporte.
1. Teste de varredura de fábrica de um elemento filtrante
1. Teste de varredura de fábrica de um elemento filtrante
O teste de varredura de fábrica avalia o desempenho local de um filtro finalizado antes de ser instalado. Em EN 1822 e ISO 29463, o teste está vinculado ao desempenho MPPS do filtro e ao fluxo de ar nominal.
O objetivo é detectar penetração local inaceitável causada por defeitos como:
- furos ou danos no meio filtrante;
- descontinuidades no selante médio a quadro;
- defeitos em torno de separadores ou pacotes de pregas; e
- danos locais de construção introduzidos durante a produção ou manuseio.
O limite é o próprio elemento filtrante. O edifício habitacional, grade de teto, compressão da junta de instalação, e bypass em torno de uma estrutura instalada não fazem parte deste teste de fábrica.
2. Teste de integridade do sistema instalado
2. Teste de integridade do sistema instalado
Depois que um filtro for instalado, um teste de integridade pode avaliar o sistema de filtro completo instalado. Dependendo do método especificado, isso pode incluir:
- o meio filtrante;
- a moldura do filtro;
- a junta ou vedação de gel;
- o invólucro e a interface de montagem; e
- contornar vazamento ao redor da instalação.
Os testes de sistemas instalados são comumente associados a métodos de qualificação de salas limpas, como ISO 14644-3 e com procedimentos farmacêuticos ou de instalação específicos do projeto. Não reclassifica o filtro sob EN 1822 ou ISO 29463.
Um filtro pode passar no teste de verificação de fábrica e, posteriormente, falhar no teste do sistema instalado devido a danos na instalação, compressão inadequada da junta, vazamento na carcaça, ou ignorar. Por outro lado, um teste instalado não substitui o teste de classificação do elemento filtrante do fabricante.
3. Como funciona um teste de varredura de contagem de partículas de fábrica
3. Como funciona um teste de varredura de contagem de partículas de fábrica
Uma sequência típica de varredura automática inclui os seguintes estágios.
Estabeleça a condição de teste
Estabeleça a condição de teste
O filtro é instalado e selado no equipamento de teste, e o fluxo de ar nominal é estabelecido. A queda de pressão e o fluxo de ar são registrados sob condições controladas.
Gere e condicione o aerossol de desafio
Gere e condicione o aerossol de desafio
Um aerossol estável é introduzido a montante e misturado para obter uma solução apropriada., concentração de desafio uniforme. Para classificação baseada em padrões, o tamanho das partículas de teste deve corresponder ao procedimento MPPS aplicável.
Meça a concentração de referência upstream
Meça a concentração de referência upstream
A concentração a montante fornece a referência para calcular a penetração. Se flutuar, contagens downstream não podem ser interpretadas corretamente, portanto, o sistema deve monitorar a estabilidade da concentração e aplicar a sequência de amostragem especificada.
Digitalize a área downstream completa
Digitalize a área downstream completa
Uma ou mais sondas se movem através da superfície do filtro a jusante e da região relevante da estrutura/vedante. O caminho de digitalização deve cobrir a área necessária sem lacunas. O sistema registra a posição da sonda e as contagens de partículas a jusante.
Calcule a penetração local e identifique áreas anormais
Calcule a penetração local e identifique áreas anormais
A penetração local é determinada a partir de medições a montante e a jusante. Se um ponto ou região exceder o limite aplicável, o sistema registra sua posição para inspeção, reparar, e verificação.
Determine a eficiência integral quando necessário
Determine a eficiência integral quando necessário
A verificação de vazamentos locais e a eficiência integral são resultados diferentes. Uma avaliação completa baseada em padrões pode exigir tanto o teste local quanto o teste geral de eficiência do elemento filtrante.
4. Os limites de aceitação são específicos da classe
4. Os limites de aceitação são específicos da classe
Não existe uma regra universal de que um vazamento no filtro HEPA deva ser “≤ 0,01%”. Em EN 1822-1:2019, os limites MPPS incluem:
| Classe de filtro | Eficiência integral mínima | Penetração integral máxima | Penetração local máxima |
|---|---|---|---|
| H13 | 99.95% | 0.05% | 0.25% |
| H14 | 99.995% | 0.005% | 0.025% |
Os valores se aplicam dentro dos procedimentos padrão e condições de teste declarados. Outras aulas, métodos alternativos, testes do sistema instalado, e as especificações do cliente podem usar critérios diferentes.
O 0.01% a figura não é, portanto, um limite geral de vazamento local H13/H14. Em ISO 29463-1:2024, 0.01% é a penetração integral máxima para ISO 40 H, uma classe ISO intermediária sem um EN exato 1822 equivalente de classe.
5. Por que a velocidade de digitalização não pode ser especificada sozinha
5. Por que a velocidade de digitalização não pode ser especificada sozinha
Um folheto do produto pode listar a capacidade de velocidade mecânica de um eixo de digitalização, mas um teste de padrões não pode ser definido por uma única velocidade universal, como 10 cm/s.
A velocidade de varredura permitida depende da condição completa de medição, incluindo:
- área de entrada da sonda e espaçamento entre varreduras;
- fluxo de amostragem do contador de partículas;
- concentração de aerossol a montante;
- limite de penetração local esperado;
- resposta do detector e atraso de transporte;
- intervalo de amostragem e estatísticas de contagem; e
- se uma ou múltiplas sondas estão varrendo simultaneamente.
O software deve determinar ou limitar a velocidade de teste do método configurado. Um eixo mais rápido pode melhorar o tempo de retorno e posicionamento, mas não deve reduzir a probabilidade de detectar um vazamento local relevante.
6. Cobertura e posicionamento da sonda
6. Cobertura e posicionamento da sonda
A cobertura completa é tão importante quanto a sensibilidade do detector. O plano de varredura deve levar em conta:
- largura da sonda e área efetiva de entrada;
- sobreposição ou espaçamento entre trilhas adjacentes;
- distância e orientação em relação à superfície do filtro;
- borda, quadro, e regiões selantes;
- geometria de prega ou banco em V; e
- áreas que requerem confirmação manual porque não podem ser alcançadas pela sonda automática.
Para filtros irregulares, um procedimento combinado automático e manual pode ser mais confiável do que reivindicar cobertura automática completa onde a sonda não consegue alcançar fisicamente.
7. Digitalização manual vs automática de fábrica
7. Digitalização manual vs automática de fábrica
A verificação manual pode ser útil para trabalhos de desenvolvimento, confirmação, local de reparo, e geometrias incomuns. Suas limitações são a velocidade dependente do operador, distância da sonda, cobertura, e gravação de dados.
A verificação automática fornece:
- movimento consistente da sonda e espaçamento entre pistas;
- velocidade de teste repetível e tempo de amostragem;
- dados coordenados de posição e contagem de partículas;
- mapeamento automático de vazamentos;
- lógica de aprovação/reprovação rastreável; e
- repetir testes de áreas reparadas.
A automação não elimina a necessidade de configurar o padrão correto, aula, MPPS, fluxo de ar, aerossol, e detector. Torna um procedimento válido mais repetível; não pode tornar uma configuração inválida compatível.
8. Equipamento necessário para um teste automático de digitalização de fábrica
8. Equipamento necessário para um teste automático de digitalização de fábrica
Um sistema completo pode incluir:
- fluxo de ar controlado e medição de pressão diferencial;
- um acessório de filtro com vedação confiável;
- geração de aerossol, misturando, e controle de concentração;
- amostragem de referência a montante;
- uma ou mais sondas de varredura downstream;
- um contador óptico de partículas ou contador de partículas de condensação adequado para a classe e faixa de partículas exigidas;
- um sistema de movimento com feedback de posição; e
- software para sequenciamento, avaliação de contagem, mapeamento de vazamento, relatórios, e rastreabilidade.
A sensibilidade necessária para H13 é muito diferente daquela necessária para U16 ou U17. A seleção do detector e o controle da concentração devem ser baseados na penetração mais baixa que deve ser medida.
9. O papel do SCPUR SC-L8023/U
9. O papel do SCPUR SC-L8023/U
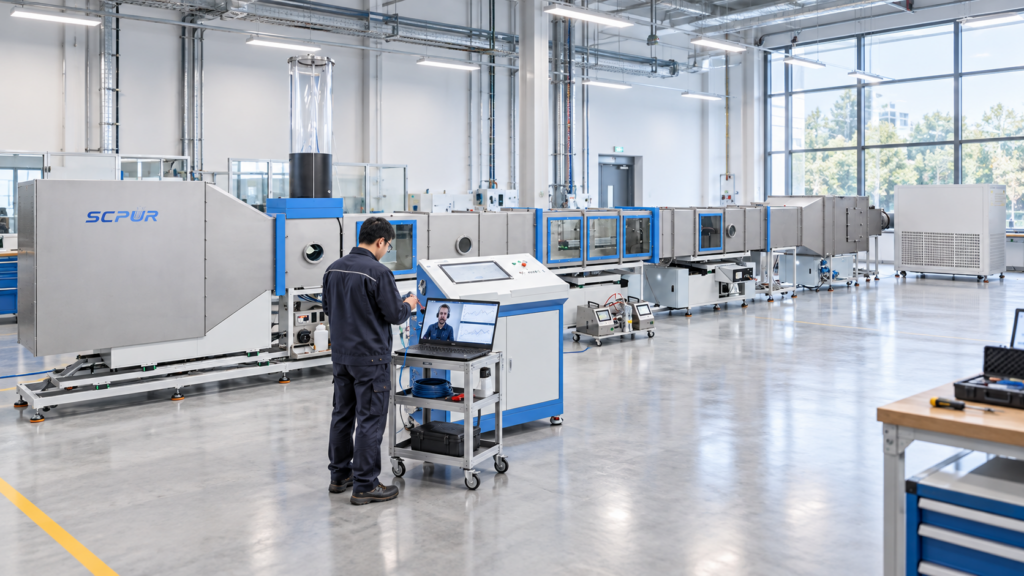
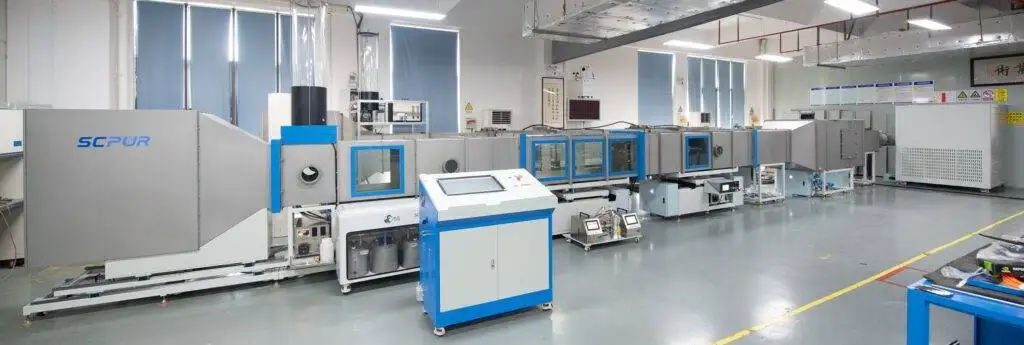
O Sistema de teste de digitalização automática SC-L8023/U foi projetado para testes de fábrica de elementos filtrantes de alta eficiência. Dependendo da configuração selecionada, pode integrar fluxo de ar controlado, verificação automática, medição de partículas, monitoramento de concentração, mapeamento de vazamento, e verificação integral de desempenho.
A configuração do sistema é selecionada de acordo com:
- classe de filtro e padrão aplicável;
- dimensões e geometria do filtro;
- fluxo de ar nominal e queda de pressão;
- faixa de tamanho de partícula necessária e sensibilidade do detector;
- número de sondas de varredura;
- rendimento de produção; e
- se o cliente precisa de controle de qualidade interno ou de relatórios formais baseados em padrões.
10. Perguntas a serem respondidas antes de selecionar um sistema de teste de vazamento
10. Perguntas a serem respondidas antes de selecionar um sistema de teste de vazamento
- O filtro está sendo testado antes da instalação ou como parte de um sistema instalado?
- Qual padrão, edição, e a classe do filtro devem ser informadas?
- A determinação de MPPS já está disponível para o meio filtrante?
- O teste é destinado à triagem de produção interna ou classificação formal?
- Quais tamanhos de filtro, formas, fluxos de ar, e quedas de pressão devem ser cobertas?
- Qual penetração local o detector deve medir de forma confiável?
- A cobertura automática de toda a superfície é possível para a geometria do filtro?
- O sistema deve suportar mapeamento de reparo e reteste?
Respostas claras a estas perguntas impedem a classificação de fábrica, triagem de produção, e testes de integridade do sistema instalado sejam misturados.
- Sistema de teste de digitalização automática SC-L8023/U
- Soluções de validação de filtros HEPA para salas limpas e testes de vazamento
- EM 1822 versus ISO 29463: Aulas, Testes e principais diferenças
- BS EN 1822-1:2019 — Classificação, testes de desempenho e marcação
- ISO 29463-1:2024 — Classificação, desempenho, teste e marcação
- ISO 29463-4:2011 — Método de teste para determinar vazamento de elementos filtrantes, método de digitalização
- ISO 29463-5:2022 — Método de teste para elementos filtrantes
- ISO 14644-3:2019 — Salas limpas e ambientes controlados associados, métodos de teste