

«Испытание на утечку HEPA-фильтра» используется для двух разных видов деятельности.:
- тестирование отдельного фильтрующего элемента на заводе производителя; и
- проверка установленного фильтра, его прокладка, жилье, и окружающая установка в чистом помещении или в системе кондиционирования воздуха.
Два теста имеют разные границы, процедуры, и критерии приемки. Их путаница может привести к неправильной спецификации оборудования или необоснованному заявлению о соответствии требованиям..
1. Заводское сканирование фильтрующего элемента
1. Заводское сканирование фильтрующего элемента
Заводское сканирование оценивает локальную производительность готового фильтра перед его установкой.. Под RU 1822 и ИСО 29463, испытание связано с производительностью фильтра MPPS и номинальным расходом воздуха..
Цель состоит в том, чтобы обнаружить недопустимое локальное проникновение, вызванное такими дефектами, как:
- отверстия или повреждения в фильтрующем материале;
- разрывы в герметике между средней частью и рамой;
- дефекты вокруг сепараторов или складок; и
- локальные строительные повреждения, возникшие во время производства или транспортировки.
Границей является сам фильтрующий элемент. Жилье здания, потолочная решетка, монтажная прокладка компрессионная, и обход вокруг установленной рамы не являются частью заводских испытаний..
2. Тестирование целостности установленной системы
2. Тестирование целостности установленной системы
После установки фильтра, тест на целостность позволяет оценить всю установленную систему фильтрации. В зависимости от указанного метода, это может включать в себя:
- фильтрующая среда;
- рамка фильтра;
- прокладка или гелевый уплотнитель;
- корпус и монтажный интерфейс; и
- обходная утечка вокруг установки.
Тестирование установленных систем обычно связано с методами аттестации чистых помещений, такими как ISO. 14644-3 и с фармацевтическими процедурами или процедурами конкретного проекта. Он не переклассифицирует фильтр по EN. 1822 или ИСО 29463.
Фильтр может пройти заводское сканирование, а затем не пройти тест установленной системы из-за повреждения при установке., недостаточное сжатие прокладки, утечка корпуса, или обойти. Наоборот, установленный тест не заменяет классификационный тест производителя.
3. Как работает заводское сканирование с подсчетом частиц
3. Как работает заводское сканирование с подсчетом частиц
Типичная последовательность автоматического сканирования включает следующие этапы..
Установите условия тестирования
Установите условия тестирования
Фильтр установлен и герметизирован на испытательном стенде., и номинальный расход воздуха устанавливается. Падение давления и расход воздуха регистрируются в контролируемых условиях..
Создайте и кондиционируйте аэрозоль вызова
Создайте и кондиционируйте аэрозоль вызова
Стабильный аэрозоль вводится выше по течению и перемешивается для достижения подходящей концентрации., равномерная концентрация вызова. Для классификации на основе стандартов, размер тестируемых частиц должен соответствовать применимой процедуре MPPS.
Измерьте исходную эталонную концентрацию
Измерьте исходную эталонную концентрацию
Концентрация выше по течению является отправной точкой для расчета проникновения.. Если он дрейфует, значения нисходящего потока не могут быть правильно интерпретированы, поэтому система должна контролировать стабильность концентрации и применять указанную последовательность отбора проб..
Сканируйте всю зону ниже по течению
Сканируйте всю зону ниже по течению
Один или несколько датчиков перемещаются по выходной поверхности фильтра и соответствующей области рамы/герметика.. Траектория сканирования должна охватывать необходимую область без пропусков.. Система записывает положение зонда и количество частиц на выходе..
Рассчитайте локальное проникновение и определите аномальные зоны
Рассчитайте локальное проникновение и определите аномальные зоны
Местное проникновение определяется на основе измерений вверх и вниз по течению.. Если точка или регион превышает применимый предел, система записывает свое положение для проверки, ремонт, и проверка.
Определите интегральную эффективность, где это необходимо.
Определите интегральную эффективность, где это необходимо.
Сканирование локальных утечек и интегральная эффективность — это разные результаты.. Полная оценка на основе стандартов может потребовать как локального испытания, так и общего испытания эффективности фильтрующего элемента..
4. Пределы приемки зависят от класса
4. Пределы приемки зависят от класса
Не существует универсального правила, согласно которому утечка фильтра HEPA должна составлять «≤ 0,01 %». Под RU 1822-1:2019, ограничения MPPS включают в себя:
| Класс фильтра | Минимальный интегральный КПД | Максимальное интегральное проникновение | Максимальное локальное проникновение |
|---|---|---|---|
| Н13 | 99.95% | 0.05% | 0.25% |
| Н14 | 99.995% | 0.005% | 0.025% |
Значения действительны в рамках установленной стандартной процедуры и условий испытаний.. Другие классы, альтернативные методы, тесты установленной системы, и спецификации клиента могут использовать разные критерии.
The 0.01% Таким образом, цифра не является общим местным пределом утечки H13/H14.. В ИСО 29463-1:2024, 0.01% максимальное интегральное проникновение по ISO 40 ЧАС, промежуточный класс ISO без точного EN 1822 эквивалент класса.
5. Почему скорость сканирования нельзя указать отдельно
5. Почему скорость сканирования нельзя указать отдельно
В брошюре продукта может быть указана механическая скорость оси сканирования., но стандартный тест не может быть определен одной универсальной скоростью, такой как 10 см/с.
Допустимая скорость сканирования зависит от условий полного измерения., включая:
- Площадь входа зонда и расстояние между дорожками сканирования;
- поток отбора проб счетчика частиц;
- концентрация аэрозоля вверх по течению;
- ожидаемый локальный предел проникновения;
- отклик детектора и задержка транспортировки;
- интервал выборки и статистика подсчета; и
- сканируют ли один или несколько датчиков одновременно.
Программное обеспечение должно определять или ограничивать скорость теста с помощью настроенного метода.. Более быстрая ось может улучшить время возврата и позиционирования., но это не должно снижать вероятность обнаружения соответствующей локальной утечки.
6. Зондирование и позиционирование зонда
6. Зондирование и позиционирование зонда
Полное покрытие так же важно, как и чувствительность детектора.. План сканирования должен учитывать:
- ширина зонда и эффективная площадь входа;
- перекрытие или расстояние между соседними путями;
- расстояние и ориентация относительно поверхности фильтра;
- край, рамка, и герметизирующие области;
- складка или геометрия V-образного ряда; и
- области, которые требуют ручного подтверждения, поскольку они не могут быть достигнуты автоматическим датчиком.
Для нестандартных фильтров, комбинированная автоматическая и ручная процедура может быть более надежной, чем требование полного автоматического покрытия там, где зонд физически не может достичь.
7. Ручное и автоматическое заводское сканирование
7. Ручное и автоматическое заводское сканирование
Ручное сканирование может быть полезно для разработки., подтверждение, место ремонта, и необычная геометрия. Его ограничения зависят от скорости оператора., расстояние зонда, покрытие, и запись данных.
Автоматическое сканирование обеспечивает:
- постоянное движение зонда и расстояние между дорожками;
- повторяемая скорость испытания и время отбора проб;
- скоординированные данные о положении и количестве частиц;
- автоматическое картирование утечек;
- прослеживаемая логика «прошел/не прошел»; и
- повторная проверка отремонтированных участков.
Автоматизация не устраняет необходимости настройки правильного стандарта., сорт, MPPS, расход воздуха, аэрозоль, и детектор. Это делает действительную процедуру более повторяемой.; он не может сделать недействительную конфигурацию совместимой.
8. Оборудование, необходимое для автоматического заводского сканирования
8. Оборудование, необходимое для автоматического заводского сканирования
Полная система может включать в себя:
- контролируемый поток воздуха и измерение перепада давления;
- фильтрующая арматура с надежным уплотнением;
- образование аэрозоля, смешивание, и контроль концентрации;
- эталонный отбор проб выше по потоку;
- один или несколько сканирующих зондов ниже по потоку;
- оптический счетчик частиц или счетчик частиц конденсации, подходящий для требуемого класса и диапазона частиц;
- система движения с обратной связью по положению; и
- программное обеспечение для секвенирования, подсчитать оценку, картирование утечек, отчетность, и отслеживаемость.
Чувствительность, необходимая для H13, сильно отличается от той, которая необходима для U16 или U17.. Выбор детектора и контроль концентрации должны основываться на минимальном проникновении, которое необходимо измерить..
9. Роль SCPUR SC-L8023/U
9. Роль SCPUR SC-L8023/U
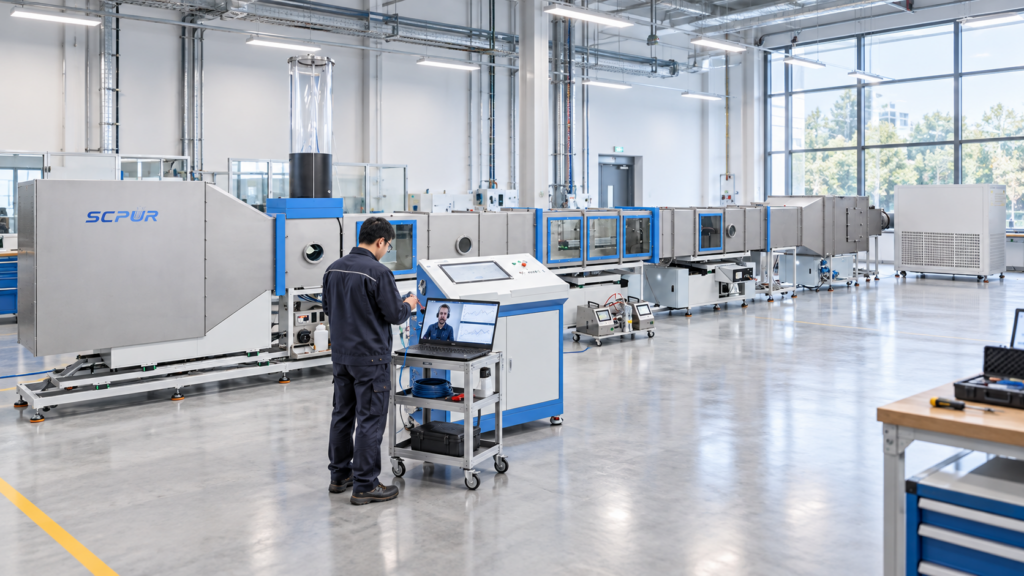
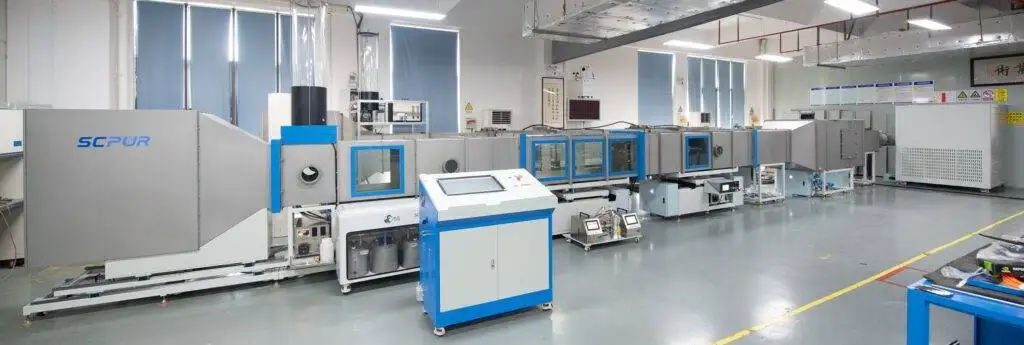
The Автоматическая сканирующая испытательная система SC-L8023/U предназначен для заводских испытаний высокоэффективных фильтроэлементов. В зависимости от выбранной конфигурации, он может интегрировать контролируемый поток воздуха, автоматическое сканирование, измерение частиц, мониторинг концентрации, картирование утечек, и комплексная проверка работоспособности.
Конфигурация системы выбирается в соответствии с:
- класс фильтра и применимый стандарт;
- размеры и геометрия фильтра;
- номинальный расход воздуха и падение давления;
- требуемый диапазон размеров частиц и чувствительность детектора;
- количество сканирующих зондов;
- производственная мощность; и
- нужен ли заказчику внутренний контроль качества или формальная отчетность на основе стандартов.
10. Вопросы, на которые следует ответить перед выбором системы проверки герметичности
10. Вопросы, на которые следует ответить перед выбором системы проверки герметичности
- Проверяется ли фильтр перед установкой или как часть установленной системы??
- Какой стандарт, версия, и класс фильтра должен быть указан?
- Доступно ли определение MPPS для фильтрующего материала??
- Предназначено ли испытание для внутреннего производственного скрининга или формальной классификации??
- Какие размеры фильтров, формы, воздушные потоки, и перепады давления должны быть покрыты?
- Какое местное проникновение должен надежно измерять детектор??
- Возможно ли автоматическое покрытие всей поверхности для геометрии фильтра??
- Должна ли система поддерживать картографирование ремонта и повторное тестирование??
Четкие ответы на эти вопросы предотвращают классификацию предприятий., производственный скрининг, и тестирование целостности установленной системы.
- Автоматическая сканирующая испытательная система SC-L8023/U
- Решения для проверки фильтров HEPA и испытаний на утечки в чистых помещениях
- В 1822 против ИСО 29463: Классы, Тесты и ключевые отличия
- БС RU 1822-1:2019 — Классификация, тестирование производительности и маркировка
- ИСО 29463-1:2024 — Классификация, производительность, тестирование и маркировка
- ИСО 29463-4:2011 — Метод испытаний для определения утечки фильтрующих элементов, метод сканирования
- ИСО 29463-5:2022 — Метод испытания фильтрующих элементов
- ИСО 14644-3:2019 — Чистые помещения и связанные с ними контролируемые среды., методы испытаний