

Il “test di tenuta del filtro HEPA” viene utilizzato per due diverse attività:
- testare un singolo elemento filtrante presso lo stabilimento del produttore; E
- testare un filtro installato, la sua guarnizione, alloggiamento, e l'installazione circostante in una camera bianca o in un sistema di trattamento dell'aria.
I due test hanno confini diversi, procedure, e criteri di accettazione. Confonderli può portare a specifiche errate dell'apparecchiatura o a dichiarazioni di conformità non supportate.
1. Test di scansione in fabbrica di un elemento filtrante
1. Test di scansione in fabbrica di un elemento filtrante
I test di scansione in fabbrica valutano le prestazioni locali di un filtro finito prima che venga installato. Sotto EN 1822 e ISO 29463, il test è legato alle prestazioni MPPS del filtro e al flusso d’aria nominale.
Lo scopo è rilevare una penetrazione locale inaccettabile causata da difetti come:
- fori di spillo o danni nel mezzo filtrante;
- discontinuità nel sigillante medio-telaio;
- difetti attorno ai separatori o ai pacchi pieghettati; E
- danni edilizi locali introdotti durante la produzione o la movimentazione.
Il confine è l'elemento filtrante stesso. L'edificio abitativo, griglia del soffitto, compressione della guarnizione di installazione, e il bypass attorno a un telaio installato non fanno parte di questo test di fabbrica.
2. Test di integrità del sistema installato
2. Test di integrità del sistema installato
Dopo l'installazione di un filtro, un test di integrità può valutare l'intero sistema di filtraggio installato. A seconda del metodo specificato, questo può includere:
- il mezzo filtrante;
- il telaio del filtro;
- la guarnizione o la guarnizione in gel;
- l'alloggiamento e l'interfaccia di montaggio; E
- bypassare le perdite attorno all'installazione.
I test sui sistemi installati sono comunemente associati ai metodi di qualificazione delle camere bianche come ISO 14644-3 e con procedure farmaceutiche o di struttura specifiche del progetto. Non riclassifica il filtro sotto EN 1822 o ISO 29463.
Un filtro può superare il test di scansione di fabbrica e successivamente fallire un test del sistema installato a causa di danni all'installazione, compressione inadeguata della guarnizione, perdita dell'alloggiamento, o bypassare. Al contrario, un test installato non sostituisce il test di classificazione degli elementi filtranti effettuato dal produttore.
3. Come funziona un test di scansione per il conteggio delle particelle in fabbrica
3. Come funziona un test di scansione per il conteggio delle particelle in fabbrica
Una tipica sequenza di scansione automatica comprende le seguenti fasi.
Stabilire la condizione di prova
Stabilire la condizione di prova
Il filtro è installato e sigillato nel banco di prova, e viene stabilito il flusso d'aria nominale. La caduta di pressione e il flusso d'aria vengono registrati in condizioni controllate.
Genera e condiziona l'aerosol Challenge
Genera e condiziona l'aerosol Challenge
Un aerosol stabile viene introdotto a monte e miscelato per ottenere un risultato appropriato, concentrazione di sfida uniforme. Per la classificazione basata su standard, la dimensione delle particelle di prova deve corrispondere alla procedura MPPS applicabile.
Misurare la concentrazione di riferimento a monte
Misurare la concentrazione di riferimento a monte
La concentrazione a monte fornisce il riferimento per il calcolo della penetrazione. Se va alla deriva, i conteggi a valle non possono essere interpretati correttamente, quindi il sistema deve monitorare la stabilità della concentrazione e applicare la sequenza di campionamento specificata.
Scansiona l'intera area a valle
Scansiona l'intera area a valle
Una o più sonde si muovono attraverso la superficie del filtro a valle e la relativa regione del telaio/sigillante. Il percorso di scansione deve coprire l'area richiesta senza spazi vuoti. Il sistema registra la posizione della sonda e il conteggio delle particelle a valle.
Calcola la penetrazione locale e identifica le aree anomale
Calcola la penetrazione locale e identifica le aree anomale
La penetrazione locale è determinata da misurazioni a monte e a valle. Se un punto o una regione supera il limite applicabile, il sistema registra la sua posizione per l'ispezione, riparazione, e verifica.
Determinare l'efficienza integrale dove richiesto
Determinare l'efficienza integrale dove richiesto
La scansione locale delle perdite e l’efficienza integrale sono risultati diversi. Una valutazione completa basata su standard può richiedere sia il test locale che il test di efficienza complessiva dell'elemento filtrante.
4. I limiti di accettazione sono specifici della classe
4. I limiti di accettazione sono specifici della classe
Non esiste una regola universale secondo la quale la perdita del filtro HEPA deve essere “≤ 0,01%”. Sotto EN 1822-1:2019, i limiti MPPS includono:
| Classe di filtro | Rendimento integrale minimo | Massima penetrazione integrale | Massima penetrazione locale |
|---|---|---|---|
| H13 | 99.95% | 0.05% | 0.25% |
| H14 | 99.995% | 0.005% | 0.025% |
I valori si applicano nell'ambito della procedura standard e delle condizioni di prova indicate. Altre classi, metodi alternativi, test del sistema installato, e le specifiche del cliente possono utilizzare criteri diversi.
IL 0.01% la cifra non è quindi un limite generale di perdita locale H13/H14. Nell'ISO 29463-1:2024, 0.01% è la massima penetrazione integrale per ISO 40 H, una classe ISO intermedia senza una EN esatta 1822 equivalente di classe.
5. Perché la velocità di scansione non può essere specificata da sola
5. Perché la velocità di scansione non può essere specificata da sola
Una brochure del prodotto può elencare la capacità di velocità meccanica di un asse di scansione, ma un test standard non può essere definito da un'unica velocità universale come 10 cm/s.
La velocità di scansione consentita dipende dalle condizioni di misurazione complete, compreso:
- area di ingresso della sonda e spaziatura della traccia di scansione;
- flusso di campionamento del contatore di particelle;
- concentrazione dell'aerosol a monte;
- limite di penetrazione locale previsto;
- risposta del rivelatore e ritardo di trasporto;
- intervallo di campionamento e statistiche di conteggio; E
- se una o più sonde stanno effettuando la scansione simultaneamente.
Il software dovrebbe determinare o limitare la velocità del test in base al metodo configurato. Un asse più veloce può migliorare il tempo di ritorno e di posizionamento, ma non deve ridurre la probabilità di rilevare una perdita locale rilevante.
6. Copertura e posizionamento della sonda
6. Copertura e posizionamento della sonda
La copertura completa è importante quanto la sensibilità del rilevatore. Il piano di scansione dovrebbe tenere conto:
- larghezza della sonda e area di ingresso effettiva;
- sovrapposizione o spaziatura tra binari adiacenti;
- distanza e orientamento rispetto alla superficie del filtro;
- bordo, telaio, e regioni sigillanti;
- geometria della piega o della V-bank; E
- zone che necessitano di conferma manuale perché non raggiungibili dalla sonda automatica.
Per filtri irregolari, una procedura combinata automatica e manuale può essere più affidabile rispetto alla richiesta di copertura automatica completa laddove la sonda non può raggiungere fisicamente.
7. Scansione di fabbrica manuale o automatica
7. Scansione di fabbrica manuale o automatica
La scansione manuale può essere utile per il lavoro di sviluppo, conferma, luogo di riparazione, e geometrie insolite. I suoi limiti sono la velocità dipendente dall'operatore, distanza della sonda, copertura, e registrazione dei dati.
La scansione automatica fornisce:
- movimento coerente della sonda e spaziatura delle tracce;
- velocità di test e tempo di campionamento ripetibili;
- posizione coordinata e dati sul conteggio delle particelle;
- mappatura automatica delle perdite;
- logica pass/fail tracciabile; E
- ripetere il test delle aree riparate.
L'automazione non elimina la necessità di configurare lo standard corretto, classe, MPPS, flusso d'aria, aerosol, e rilevatore. Rende una procedura valida più ripetibile; non può rendere conforme una configurazione non valida.
8. Attrezzatura richiesta per un test di scansione automatica di fabbrica
8. Attrezzatura richiesta per un test di scansione automatica di fabbrica
Un sistema completo può includere:
- misurazione del flusso d'aria controllato e della pressione differenziale;
- un dispositivo di filtraggio con tenuta affidabile;
- generazione di aerosol, miscelazione, e controllo della concentrazione;
- campionamento di riferimento a monte;
- una o più sonde di scansione a valle;
- un contatore ottico di particelle o un contatore di particelle a condensazione adatto alla classe e alla gamma di particelle richieste;
- un sistema di movimento con feedback di posizione; E
- software per il sequenziamento, valutazione del conteggio, mappatura delle perdite, segnalazione, e tracciabilità.
La sensibilità necessaria per H13 è molto diversa da quella necessaria per U16 o U17. La selezione del rivelatore e il controllo della concentrazione devono basarsi sulla penetrazione più bassa da misurare.
9. Il ruolo dello SCPUR SC-L8023/U
9. Il ruolo dello SCPUR SC-L8023/U
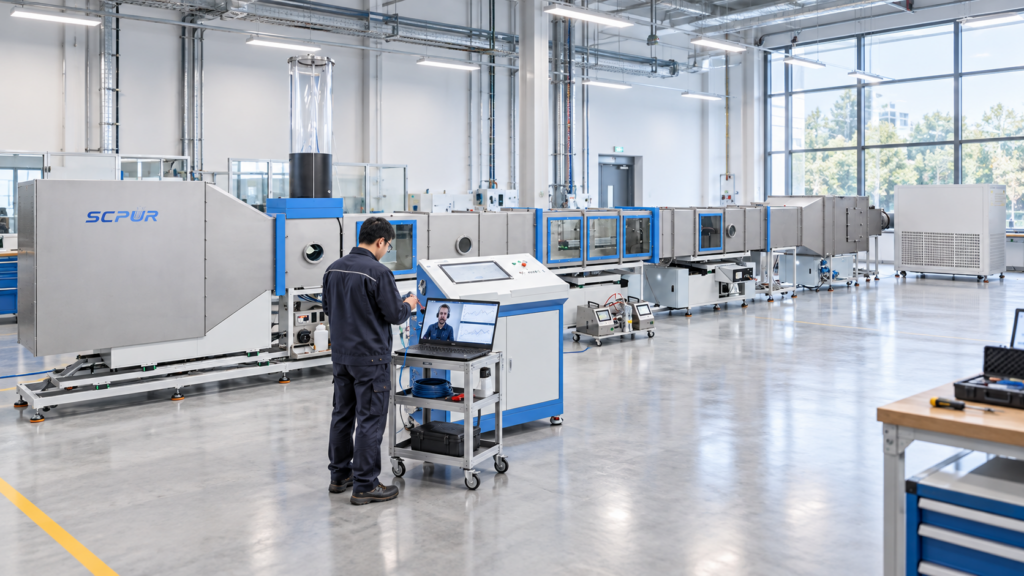
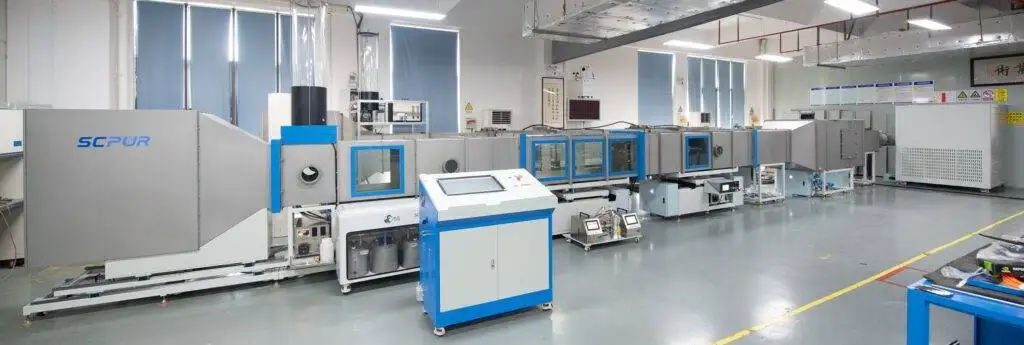
IL SC-L8023/U Sistema di test di scansione automatica è progettato per il collaudo in fabbrica di elementi filtranti ad alta efficienza. A seconda della configurazione selezionata, può integrare il flusso d'aria controllato, scansione automatica, misurazione delle particelle, monitoraggio della concentrazione, mappatura delle perdite, e verifica integrale delle prestazioni.
La configurazione del sistema viene selezionata in base:
- classe di filtro e norma applicabile;
- dimensioni e geometria del filtro;
- portata d'aria nominale e caduta di pressione;
- intervallo di dimensioni delle particelle e sensibilità del rilevatore richiesti;
- numero di sonde di scansione;
- volume di produzione; E
- se il cliente necessita di un controllo di qualità interno o di un reporting formale basato su standard.
10. Domande a cui rispondere prima di selezionare un sistema di prova di tenuta
10. Domande a cui rispondere prima di selezionare un sistema di prova di tenuta
- Il filtro viene testato prima dell'installazione o come parte di un sistema installato?
- Quale norma, edizione, e la classe del filtro devono essere segnalate?
- La determinazione MPPS è già disponibile per il mezzo filtrante?
- Il test è destinato allo screening della produzione interna o alla classificazione formale?
- Quali dimensioni del filtro, forme, flussi d'aria, e le perdite di carico devono essere coperte?
- Quale penetrazione locale deve essere misurata in modo affidabile dal rilevatore?
- È possibile una copertura automatica dell'intera superficie della geometria del filtro?
- Il sistema deve supportare la mappatura delle riparazioni e il nuovo test?
Risposte chiare a queste domande impediscono la classificazione delle fabbriche, screening della produzione, e i test di integrità del sistema installato vengano mescolati insieme.
- Sistema di test di scansione automatica SC-L8023/U
- Soluzioni per la validazione dei filtri HEPA e per il test delle perdite per camere bianche
- IN 1822 rispetto all'ISO 29463: Classi, Test e differenze chiave
- BSEN 1822-1:2019 — Classificazione, test e valutazione delle prestazioni
- ISO 29463-1:2024 — Classificazione, prestazione, test e marcatura
- ISO 29463-4:2011 — Metodo di prova per determinare la perdita degli elementi filtranti, metodo di scansione
- ISO 29463-5:2022 — Metodo di prova per gli elementi filtranti
- ISO 14644-3:2019 — Camere bianche e ambienti controllati associati, metodi di prova