

Für einen HEPA-Filterhersteller, Das teuerste Testsystem ist nicht immer das geeignetste. Die richtige Konfiguration hängt davon ab, was der Test beweisen soll.
Ein Filterhersteller in Spanien wandte sich wegen einer kostenkontrollierten Qualitätslösung für H13-Filter an SCPUR. Die unmittelbare Notwendigkeit bestand darin, jeden Filter konsequent zu überprüfen, lokale Mängel lokalisieren, und Prüfaufzeichnungen aufzubewahren. Während der technischen Überprüfung, SCPUR stellte klar, dass der Vorschlag 0.3 Die μm-Konfiguration würde als interne Produktionsscreening-Methode und nicht als vollständiges MPPS-Klassifizierungslabor definiert.
Die wichtige technische Entscheidung bestand daher nicht nur darin, welchen Partikelzähler man kaufen sollte. Es sollte die Grenze zwischen einem internen Produktionstest und einem formalen, auf Standards basierenden Klassifizierungstest definieren.
Der Kunde's Produktionsherausforderung
Die Produktionsherausforderung des Kunden
Der Kunde benötigte eine reproduzierbarere Alternative zur visuellen oder qualitativen Leckprüfung. Sein Produktionsteam wollte:
- Scannen Sie die gesamte stromabwärtige Oberfläche jedes Filters;
- Identifizieren Sie die Position einer lokalen Penetrationszunahme;
- Reduzieren Sie betreiberabhängige Schwankungen;
- Notieren Sie das Ergebnis für jede getestete Einheit; Und
- Halten Sie die Anfangsinvestition im Verhältnis zum tatsächlichen Qualitätskontrollbedarf.
Der Kunde akzeptierte diese definierte Testgrenze für die Produktionsanwendung. Die ausgewählte Konfiguration wurde nicht als Methode zur Bestimmung des MPPS des Filtermediums oder zur Ausgabe von EN von Drittanbietern dargestellt 1822 Klassifizierungszertifikate. Diese Unterscheidung ermöglichte eine fokussiertere Produktionslösung.
Warum ein 0.3 μm-Zähler wurde berücksichtigt
Warum ein 0.3 μm-Zähler wurde berücksichtigt
Formale Klassifizierung nach EN 1822 oder ISO 29463 basiert auf der Filterleistung bei der größtmöglichen Partikelgröße (MPPS). Für Mikroglasfasermedien, der MPPS liegt oft darunter 0.3 μm, und sein genauer Wert hängt vom Medium und der Testgeschwindigkeit ab. Ein System, das nur misst 0.3 μm darf daher nicht automatisch als vollständige EN dargestellt werden 1822 Klassifizierungssystem.
Jedoch, A 0.3 Ein optischer Partikelzähler im μm-Bereich kann dennoch für eine vom Hersteller definierte Produktionsscreening-Methode nützlich sein, wenn:
- Der Filtertyp und der Testluftstrom werden gesteuert;
- die Aerosolerzeugung und die vorgeschaltete Konzentration sind stabil;
- Der Hersteller legt seine eigene Akzeptanzschwelle fest;
- Die Methode wird anhand von Referenzproben oder einer empfindlicheren Referenzmethode validiert; Und
- Im Prüfbericht sind die Partikelgröße und das verwendete Verfahren eindeutig angegeben.
Mit anderen Worten, 0.3 μm-Tests können die interne Qualitätskontrolle unterstützen, Prozessüberwachung, und Leckprüfung. Es allein begründet kein EN 1822 oder ISO 29463 Einstufung.
Die konfigurierte Lösung
Die konfigurierte Lösung
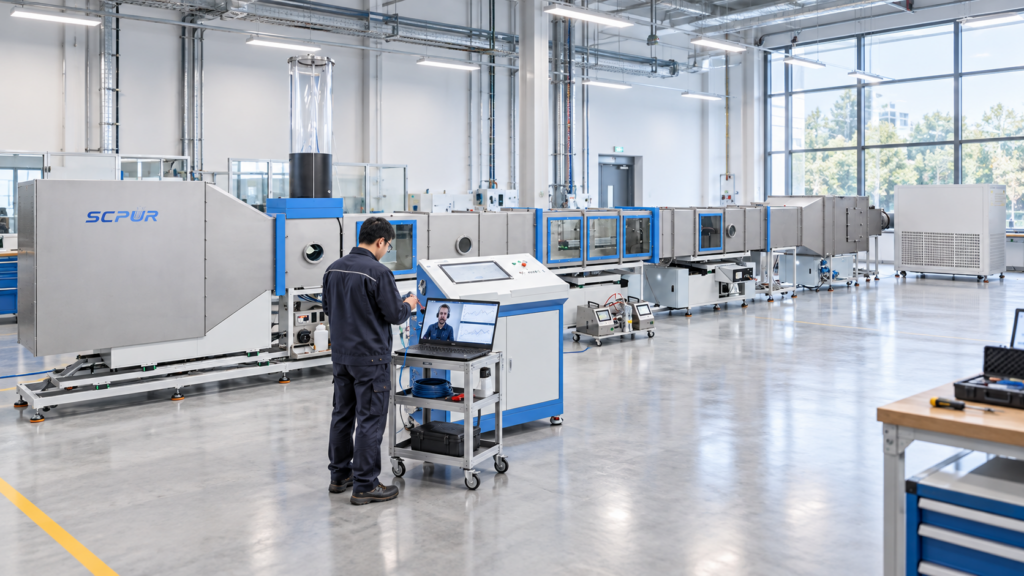
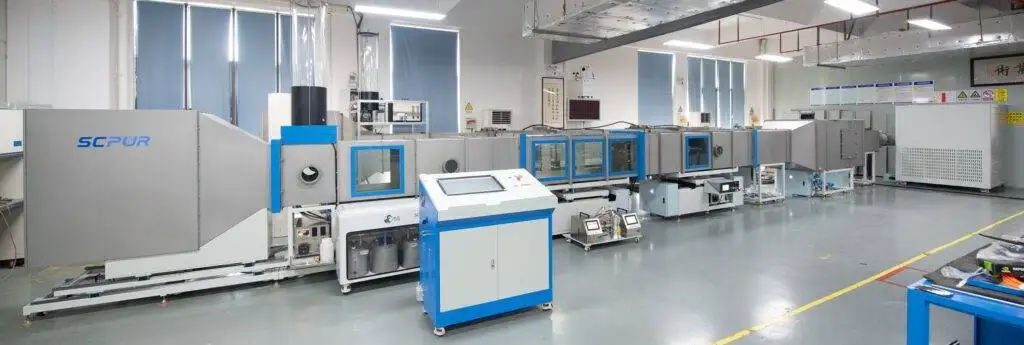
SCPUR schlug ein automatisches Scansystem SC-L8023 vor, das entsprechend der vom Kunden definierten Produktionsmethode konfiguriert wurde. Die Lösung inklusive:
- kontrollierter Testluftstrom und Filterklemmung;
- stabile vorgelagerte Aerosol-Herausforderung;
- automatische nachgeschaltete Oberflächenabtastung;
- 0.3 μm-Partikelzählung;
- Lokale Penetrationsanzeige und Leckpositionskartierung; Und
- automatische Speicherung der Testergebnisse.
Das Bewegungssystem behält den Sondenpfad bei, Abstand, und die Testsequenz ist von einem Filter zum nächsten konsistent. Wenn ein abnormaler Bereich erkannt wird, Der Bediener kann die aufgezeichnete Position zur Inspektion nutzen, reparieren, und testen Sie den Filter erneut.
Validierung vor der endgültigen Konfiguration
Validierung vor der endgültigen Konfiguration
Der Kunde lieferte repräsentative H13-Filtermuster zum Testen. Anstatt eine Standardklasse aus dem zuzuweisen 0.3 μm Ergebnis, Die Bewertung konzentrierte sich auf die beabsichtigte Produktionsaufgabe:
- ob das System bekannte oder wiederholbare lokale Anomalien erkennen konnte;
- ob wiederholte Scans konsistente Ergebnisse lieferten;
- ob die ausgewählten Konzentrations- und Probenahmeeinstellungen angemessene Zählstatistiken lieferten; Und
- ob das Testprotokoll für die Produktionsfreigabe und Reparaturverifizierung nützlich war.
Diese stichprobenbasierte Validierung ermöglichte es dem Kunden, die vorgeschlagene Konfiguration mithilfe seiner eigenen Filter zu bewerten, bevor er die Ausrüstung fertigstellte.
Das Ergebnis
Das Ergebnis
Das ausgewählte System eröffnete dem Hersteller einen praktischen Weg von der Qualitätsprüfung zur Automatisierung, rückverfolgbare Produktionskontrolle. Es verbesserte die Konsistenz und die Lokalisierung von Lecks, ohne dass ein kundenspezifischer Fehler auftritt 0.3 μm-Methode in einen formalen MPPS-Klassifizierungsanspruch umwandeln.
Die Lösung kann auch erweitert werden, wenn sich die Anforderungen des Kunden ändern. Wenn zukünftige Verträge ein formelles EN erfordern 1822 oder ISO 29463 Testen, der Partikelmessbereich, Aerosol-Methode, vorgelagerte Konzentration, Scanmethode, Statistiken zählen, und Akzeptanzlogik müssen alle anhand der angegebenen Filterklasse und Edition des Standards überprüft werden.
Was andere Filterhersteller aus diesem Fall lernen können
Was andere Filterhersteller aus diesem Fall lernen können
Bevor Sie sich für ein HEPA-Filtertestsystem entscheiden, Definieren Sie zunächst das gewünschte Ergebnis:
- Internes Produktionsscreening: Für die routinemäßige Prozesskontrolle kann eine validierte kundenspezifische Methode geeignet sein.
- Quantitative Leckortung: Automatisches Scannen verbessert die Abdeckung, Wiederholbarkeit, und Reparaturrückverfolgbarkeit.
- Formale Filterklassifizierung: die vollständige gültige EN 1822 oder ISO 29463 Das Verfahren muss bei MPPS befolgt werden.
- Integritätsprüfung des installierten Systems: das ist eine andere Aufgabe, durchgeführt, nachdem der Filter in sein Gehäuse oder Reinraumsystem eingebaut wurde.
SCPUR konfiguriert Scansysteme rund um die Filterklasse, Größe, Produktionsrate, erforderliche Partikelreichweite, und die Beweise, die der Kunde durch den Test erbringen muss.
Besprechen Sie Ihr Filter- und Testziel mit unserem Engineering-Team: Automatisches Scan-Testsystem SC-L8023/U
Empfohlene interne Links
Empfohlene interne Links
- Automatisches Scan-Testsystem SC-L8023/U
- Lösungen zur Validierung und Dichtheitsprüfung von HEPA-Filtern für Reinräume
- IN 1822 vs. ISO 29463: Klassen, Tests und Hauptunterschiede
Technische Referenzen zur redaktionellen Überprüfung
Technische Referenzen zur redaktionellen Überprüfung