

Una ISO 16890 El resultado depende de toda la cadena de medición, no solo de los contadores de partículas..
control del flujo de aire, generación de aerosoles, muestreo, acondicionamiento, Las fugas del sistema y el procesamiento de datos pueden afectar el resultado final.. Un banco de pruebas altamente automatizado aún puede producir datos poco confiables si no se verifican estas condiciones básicas..
Los siguientes problemas merecen especial atención..
1. Pruebas con el flujo de aire incorrecto
La eficiencia y la caída de presión pueden cambiar con el flujo de aire.. El flujo de aire de prueba debe coincidir con la condición de prueba declarada y permanecer estable durante toda la medición..
El laboratorio debe verificar:
- Rango de medición del flujo de aire
- Estado de calibración
- Compensación de temperatura y presión.
- Estabilidad del flujo
- Dimensiones del filtro y área de la cara.
- Capacidad de presión a mayor resistencia.
Las pruebas fuera del rango aplicable del sistema o dispositivo de medición pueden invalidar el resultado..
2. Fuga alrededor del filtro o conducto de prueba
El aire que pasa por el filtro se puede medir como penetración aguas abajo. Pueden producirse fugas a través de:
- El accesorio del filtro
- Juntas adaptadoras
- Conexiones de muestreo
- Secciones de conductos
- Juntas y abrazaderas
Se debe realizar una verificación de fugas antes de realizar la prueba de eficiencia.. El aparato debe sellar el filtro sin deformarlo..
3. Aerosol inestable o no uniforme
El aerosol aguas arriba debe ser suficientemente estable y mezclado antes de llegar al lugar de muestreo..
Una mala distribución del aerosol puede hacer que la muestra aguas arriba no sea representativa de la concentración que llega al filtro..
El laboratorio debe verificar la estabilidad de la concentración y la uniformidad espacial bajo las condiciones de flujo de aire requeridas en lugar de asumir que la configuración de un generador es suficiente..
4. Mala disposición de muestreo
Las muestras aguas arriba y aguas abajo deben representar el aerosol en el conducto..
Los errores pueden ser introducidos por:
- Ubicación u orientación incorrecta de la sonda
- Tubos de muestreo demasiado largos
- Pérdidas de partículas en codos o tuberías.
- Diferentes condiciones de transporte aguas arriba y aguas abajo
- Contaminación restante de una prueba anterior.
Las líneas de muestreo deben mantenerse controladas., limpio y adecuado para el rango de tamaño de partículas requerido.
5. Errores de concentración del contador de partículas
Una concentración aguas arriba demasiado alta puede causar un error de coincidencia o exceder el rango del instrumento.. Una concentración aguas abajo demasiado baja puede producir estadísticas de conteo deficientes..
Es posible que se requiera dilución aguas arriba, pero la proporción de dilución debe ser conocida y estable.
El laboratorio también debe comprobar:
- Conteo cero del instrumento
- Concentración de partículas de fondo
- Caudal
- Respuesta tamaño-canal
- Estado de calibración
- Sincronización de mediciones aguas arriba y aguas abajo
Cambiar los instrumentos o las configuraciones de dilución sin actualizar el cálculo puede generar un gran error de eficiencia.
6. Ignorar la concentración de fondo
Para filtros de alta eficiencia, La penetración aguas abajo puede estar cerca del nivel de partículas de fondo..
Si la concentración de fondo no se mide y controla, partículas del conducto, La sala de pruebas o el sistema de muestreo pueden atribuirse incorrectamente a la penetración del filtro..
El sistema de prueba debe limpiarse y estabilizarse antes de la medición..
7. Acondicionamiento incorrecto
ISO 16890 El acondicionamiento es un procedimiento controlado que se utiliza para determinar la eficiencia fraccionaria mínima de la prueba después de reducir la influencia de la carga electrostática..
No se debe acortar, modificado o descrito como una simulación de un período específico de envejecimiento del campo.
Después del acondicionamiento, El filtro debe manipularse y probarse según el procedimiento aplicable.. El almacenamiento incontrolado o la contaminación pueden afectar el resultado..
8. Clasificación de mezcla de ePM con carga de polvo
Los resultados de eficiencia fraccionaria inicial y condicionada se utilizan para la clasificación de ePM.
La carga de polvo evalúa diferentes parámetros, incluida la eficiencia gravimétrica, Capacidad y resistencia del polvo frente a la masa de polvo capturada.. No determina la clase de ePM..
Los informes deben separar estos resultados claramente..
9. Usar software sin verificar el cálculo
La automatización reduce el trabajo manual, pero no reemplaza la validación.
El laboratorio debe verificar:
- Mapeo de canales de tamaño de partículas
- Correcciones ascendentes y descendentes
- Factores de dilución
- Cálculos de eficiencia y penetración.
- Lógica de cálculo de ePM
- Reglas de redondeo y clasificación.
- Registros de condiciones de prueba
- Plantillas de informes
Los cambios de software deben controlarse y verificarse utilizando conjuntos de datos conocidos..
Una comprobación práctica previa a la prueba
Antes de iniciar una ISO 16890 prueba, confirmar:
- El sistema está dentro de la calibración.
- El conducto y el accesorio pasan la prueba de fugas.
- El flujo de aire es estable
- La concentración de aerosol es estable y uniforme.
- Las líneas de muestreo están limpias.
- Los contadores de partículas están dentro del alcance.
- Los ajustes de dilución son correctos.
- La concentración de fondo es aceptable.
- Se seleccionan el procedimiento de prueba y la condición del filtro correctos.
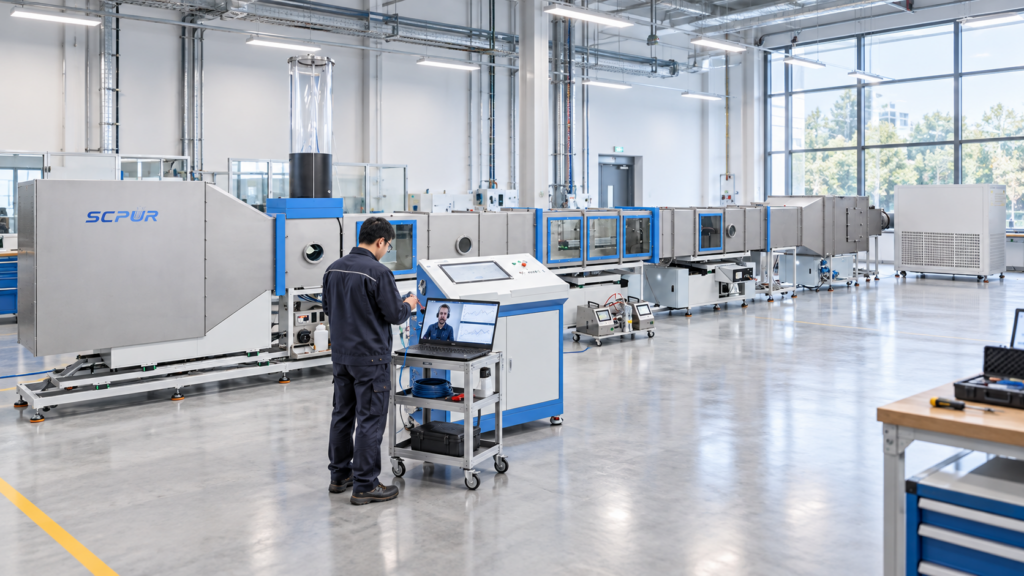
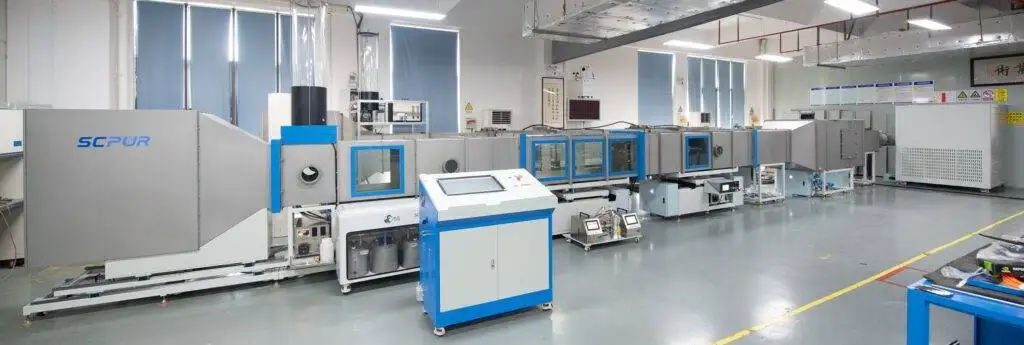
Los sistemas SCPUR combinan control automatizado con flujo de aire, aerosol, funciones de muestreo y cálculo. Los resultados confiables aún dependen de una cadena de medición validada y de un procedimiento de laboratorio que los operadores sigan constantemente.
Recommended Test System:SC-16890 Sistema de prueba de filtro de aire de ventilación general