

ISO 16890 wynik zależy od całego łańcucha pomiarowego – nie tylko od liczników cząstek.
Kontrola przepływu powietrza, wytwarzanie aerozolu, próbowanie, kondycjonowanie, wycieki z systemu i przetwarzanie danych mogą mieć wpływ na wynik końcowy. Wysoce zautomatyzowane stanowisko badawcze może nadal generować niewiarygodne dane, jeśli te podstawowe warunki nie zostaną zweryfikowane.
Na szczególną uwagę zasługują następujące problemy.
1. Testowanie przy niewłaściwym przepływie powietrza
Wydajność i spadek ciśnienia mogą zmieniać się wraz z przepływem powietrza. Przepływ powietrza testowego musi odpowiadać zadeklarowanym warunkom testowym i pozostać stabilny przez cały czas pomiaru.
Laboratorium powinno zweryfikować:
- Zakres pomiaru przepływu powietrza
- Stan kalibracji
- Kompensacja temperatury i ciśnienia
- Stabilność przepływu
- Wymiary filtra i powierzchnia czołowa
- Możliwość ciśnienia przy wyższym oporze
Testowanie poza odpowiednim zakresem systemu lub urządzenia pomiarowego może unieważnić wynik.
2. Wyciek wokół filtra lub kanału testowego
Penetracja powietrza omijającego filtr może być mierzona jako penetracja w dół strumienia. Może nastąpić wyciek:
- Oprawa filtra
- Złącza adapterowe
- Próbkowanie połączeń
- Sekcje kanałów
- Uszczelki i zaciski
Przed badaniem wydajności należy przeprowadzić kontrolę szczelności. Mocowanie musi uszczelniać filtr bez jego deformacji.
3. Niestabilny lub niejednorodny aerozol
Aerozol znajdujący się powyżej musi być wystarczająco stabilny i wymieszany przed dotarciem do miejsca pobierania próbek.
Zła dystrybucja aerozolu może sprawić, że próbka znajdująca się przed filtrem będzie niereprezentatywna dla stężenia docierającego do filtra.
Laboratorium powinno zweryfikować stabilność stężenia i jednorodność przestrzenną w wymaganych warunkach przepływu powietrza, zamiast zakładać, że ustawienie generatora jest wystarczające.
4. Zły układ pobierania próbek
Próbki z góry i z dołu muszą reprezentować aerozol w kanale.
Błędy mogą zostać wprowadzone przez:
- Nieprawidłowa lokalizacja lub orientacja sondy
- Zbyt długie rurki próbkujące
- Straty cząstek w zgięciach lub rurkach
- Różne warunki transportu w górę i w dół rzeki
- Zanieczyszczenia pozostałe po poprzednim teście
Należy stale kontrolować linie pobierania próbek, czyste i odpowiednie dla wymaganego zakresu wielkości cząstek.
5. Błędy koncentracji licznika cząstek
Zbyt wysokie stężenie przed pomiarem może spowodować błąd koincydencji lub przekroczyć zakres instrumentu. Zbyt niskie stężenie w dalszej części procesu może powodować słabe statystyki zliczania.
W górę strumienia może być konieczne rozcieńczenie, ale stosunek rozcieńczenia musi być znany i stabilny.
Laboratorium również powinno to sprawdzić:
- Licznik zerowy przyrządu
- Stężenie cząstek tła
- Natężenie przepływu
- Odpowiedź kanału wielkości
- Stan kalibracji
- Synchronizacja pomiarów przed i za urządzeniem
Zmiana przyrządów lub konfiguracji rozcieńczeń bez aktualizacji obliczeń może spowodować duży błąd wydajności.
6. Ignorowanie stężenia tła
Do filtrów o wysokiej wydajności, penetracja w dół strumienia może być bliska poziomu cząstek tła.
Jeśli stężenie tła nie jest mierzone i kontrolowane, cząsteczki z kanału, pomieszczenie badawcze lub system pobierania próbek mogą być błędnie przypisane penetracji filtra.
Przed pomiarem system testowy powinien zostać oczyszczony i ustabilizowany.
7. Nieprawidłowe kondycjonowanie
ISO 16890 kondycjonowanie to kontrolowana procedura stosowana do określenia minimalnej wydajności testu cząstkowego po zmniejszeniu wpływu ładunku elektrostatycznego.
Nie należy go skracać, modyfikowane lub opisywane jako symulacja określonego okresu starzenia się pola.
Po kondycjonowaniu, z filtrem należy obchodzić się i testować zgodnie z obowiązującą procedurą. Niekontrolowane przechowywanie lub zanieczyszczenie może mieć wpływ na wynik.
8. Mieszanie klasyfikacji ePM z załadunkiem pyłu
Do klasyfikacji ePM wykorzystuje się wstępne i uwarunkowane wyniki efektywności frakcyjnej.
Ładowanie pyłu ocenia różne parametry, w tym wydajność grawimetryczna, pojemność i odporność pyłu w porównaniu z masą przechwyconego pyłu. Nie określa klasy ePM.
Raporty powinny wyraźnie oddzielać te wyniki.
9. Korzystanie z oprogramowania bez weryfikacji obliczeń
Automatyzacja ogranicza pracę ręczną, ale to nie zastępuje walidacji.
Laboratorium powinno zweryfikować:
- Mapowanie kanałów wielkości cząstek
- Korekty w górę i w dół
- Czynniki rozcieńczenia
- Obliczenia efektywności i penetracji
- Logika obliczeń ePM
- Zasady zaokrąglania i klasyfikacji
- Zapisy stanu testowego
- Szablony raportów
Zmiany w oprogramowaniu należy kontrolować i sprawdzać przy użyciu znanych zbiorów danych.
Praktyczna kontrola przed testem
Przed rozpoczęciem ISO 16890 test, potwierdzać:
- System jest w trakcie kalibracji
- Kanał i armatura przeszły kontrolę szczelności
- Przepływ powietrza jest stabilny
- Stężenie aerozolu jest stabilne i jednolite
- Linie próbkowania są czyste
- Liczniki cząstek są w zasięgu
- Ustawienia rozcieńczenia są prawidłowe
- Stężenie tła jest dopuszczalne
- Wybrano prawidłową procedurę testową i stan filtra
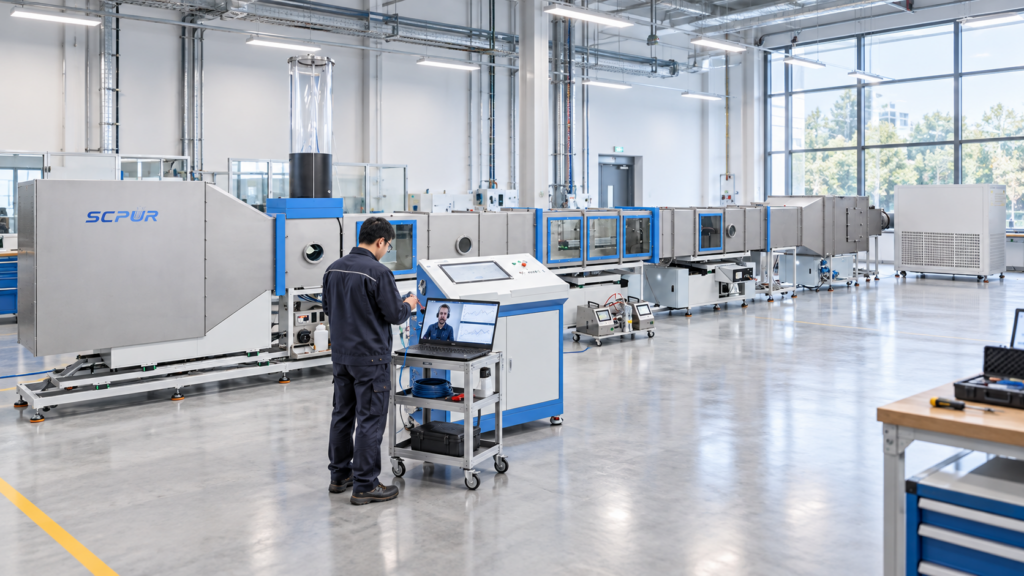
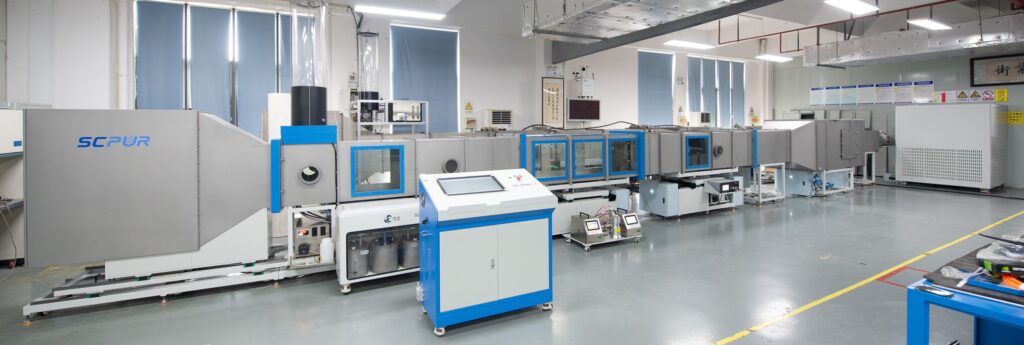
Systemy SCPUR łączą zautomatyzowane sterowanie z przepływem powietrza, aerosol, funkcje próbkowania i obliczenia. Wiarygodne wyniki w dalszym ciągu zależą od zatwierdzonego łańcucha pomiarowego i procedury laboratoryjnej, których operatorzy konsekwentnie przestrzegają.