

Uma ISO 16890 O resultado depende de toda a cadeia de medição - não apenas dos contadores de partículas.
Controle de fluxo de ar, geração de aerossol, amostragem, condicionamento, vazamento do sistema e processamento de dados podem afetar o resultado final. Uma bancada de testes altamente automatizada ainda pode produzir dados não confiáveis se essas condições básicas não forem verificadas.
Os seguintes problemas merecem atenção especial.
1. Testando no fluxo de ar errado
A eficiência e a queda de pressão podem mudar com o fluxo de ar. O fluxo de ar de teste deve corresponder à condição de teste declarada e permanecer estável durante toda a medição.
O laboratório deve verificar:
- Faixa de medição de fluxo de ar
- Status de calibração
- Compensação de temperatura e pressão
- Estabilidade de fluxo
- Dimensões do filtro e área da face
- Capacidade de pressão com maior resistência
Testes fora da faixa aplicável do sistema ou dispositivo de medição podem invalidar o resultado.
2. Vazamento ao redor do filtro ou duto de teste
O ar que contorna o filtro pode ser medido como penetração a jusante. O vazamento pode ocorrer através:
- O dispositivo de filtro
- Juntas adaptadoras
- Amostragem de conexões
- Seções de duto
- Juntas e braçadeiras
Uma verificação de vazamento deve ser concluída antes do teste de eficiência. O acessório deve vedar o filtro sem deformá-lo.
3. Aerossol instável ou não uniforme
O aerossol a montante deve ser suficientemente estável e misturado antes de chegar ao local de amostragem.
A má distribuição do aerossol pode tornar a amostra a montante não representativa da concentração que chega ao filtro.
O laboratório deve verificar a estabilidade da concentração e a uniformidade espacial sob as condições de fluxo de ar exigidas, em vez de assumir que a configuração do gerador é suficiente.
4. Mau arranjo de amostragem
As amostras a montante e a jusante devem representar o aerossol no duto.
Erros podem ser introduzidos por:
- Localização ou orientação incorreta da sonda
- Tubos de amostragem excessivamente longos
- Perdas de partículas em curvas ou tubos
- Diferentes condições de transporte a montante e a jusante
- Contaminação remanescente de um teste anterior
As linhas de amostragem devem ser mantidas controladas, limpo e adequado para a faixa de tamanho de partícula necessária.
5. Erros de concentração de contador de partículas
Uma concentração a montante muito alta pode causar erro de coincidência ou exceder a faixa do instrumento. Uma concentração a jusante que seja muito baixa pode produzir estatísticas de contagem ruins.
A diluição pode ser necessária a montante, mas a razão de diluição deve ser conhecida e estável.
O laboratório também deve verificar:
- Contagem zero do instrumento
- Concentração de partículas de fundo
- Taxa de fluxo
- Resposta tamanho-canal
- Status de calibração
- Sincronização de medições upstream e downstream
Alterar instrumentos ou configurações de diluição sem atualizar o cálculo pode criar um grande erro de eficiência.
6. Ignorando a concentração de fundo
Para filtros de alta eficiência, a penetração a jusante pode estar próxima do nível de partícula de fundo.
Se a concentração de fundo não for medida e controlada, partículas do duto, sala de teste ou sistema de amostragem pode ser atribuído incorretamente à penetração do filtro.
O sistema de teste deve ser limpo e estabilizado antes da medição.
7. Condicionamento incorreto
ISO 16890 o condicionamento é um procedimento controlado usado para determinar a eficiência mínima do teste fracionário após reduzir a influência da carga eletrostática.
Não deve ser encurtado, modificado ou descrito como uma simulação de um período específico de envelhecimento do campo.
Depois do condicionamento, o filtro deve ser manuseado e testado de acordo com o procedimento aplicável. Armazenamento descontrolado ou contaminação pode afetar o resultado.
8. Misturando classificação ePM com carregamento de poeira
Resultados de eficiência fracionária inicial e condicionada são usados para classificação de ePM.
O carregamento de poeira avalia diferentes parâmetros, incluindo eficiência gravimétrica, capacidade e resistência de poeira versus massa de poeira capturada. Não determina a classe ePM.
Os relatórios devem separar esses resultados claramente.
9. Usando software sem verificar o cálculo
A automação reduz o trabalho manual, mas não substitui a validação.
O laboratório deve verificar:
- Mapeamento de canal de tamanho de partícula
- Correções upstream e downstream
- Fatores de diluição
- Cálculos de eficiência e penetração
- Lógica de cálculo do ePM
- Regras de arredondamento e classificação
- Registros de condições de teste
- Modelos de relatório
As alterações de software devem ser controladas e verificadas usando conjuntos de dados conhecidos.
Uma verificação prática de pré-teste
Antes de iniciar uma ISO 16890 teste, confirmar:
- O sistema está dentro da calibração
- O duto e o acessório passam na verificação de vazamento
- O fluxo de ar é estável
- A concentração de aerossol é estável e uniforme
- As linhas de amostragem estão limpas
- Os contadores de partículas estão dentro do alcance
- As configurações de diluição estão corretas
- A concentração de fundo é aceitável
- O procedimento de teste correto e a condição do filtro são selecionados
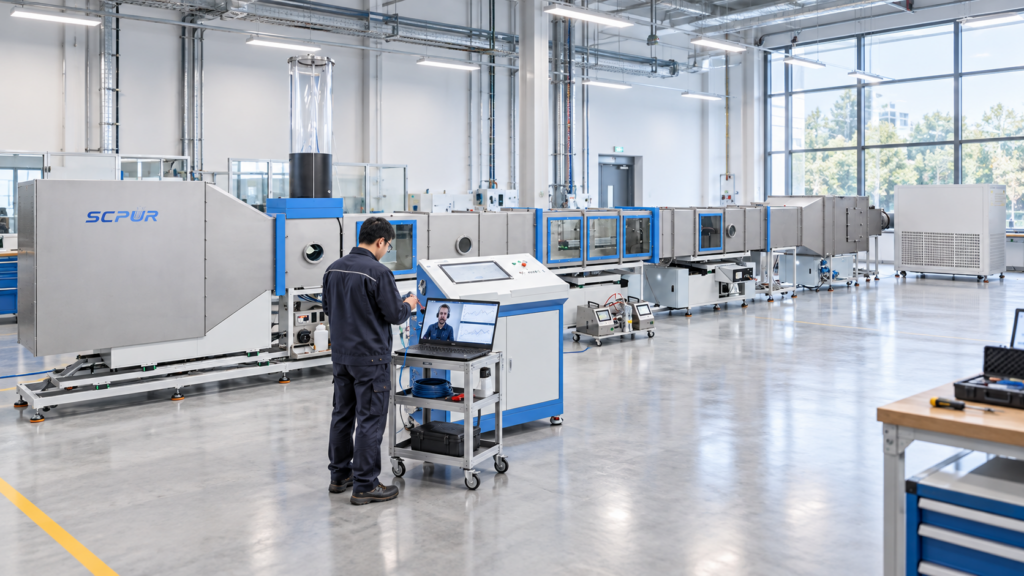
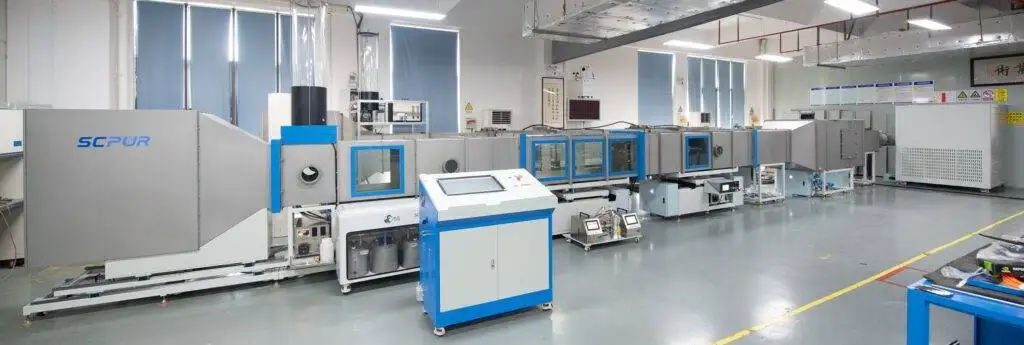
Os sistemas SCPUR combinam controle automatizado com fluxo de ar, aerossol, funções de amostragem e cálculo. Resultados confiáveis ainda dependem de uma cadeia de medição validada e de um procedimento laboratorial que os operadores sigam consistentemente.
Recommended Test System:Sistema de teste de filtro de ar de ventilação geral SC-16890