

Un ISO 16890 Le résultat dépend de la chaîne de mesure complète, et pas seulement des compteurs de particules..
Contrôle du débit d'air, génération d'aérosols, échantillonnage, conditionnement, les fuites du système et le traitement des données peuvent tous affecter le résultat final. Un banc de test hautement automatisé peut toujours produire des données peu fiables si ces conditions de base ne sont pas vérifiées.
Les problèmes suivants méritent une attention particulière.
1. Test avec le mauvais débit d'air
L'efficacité et la chute de pression peuvent changer avec le débit d'air. Le débit d'air d'essai doit correspondre aux conditions d'essai déclarées et rester stable tout au long de la mesure..
Le laboratoire doit vérifier:
- Plage de mesure du débit d'air
- Statut d'étalonnage
- Compensation de température et de pression
- Stabilité du débit
- Dimensions du filtre et surface du visage
- Capacité de pression à résistance plus élevée
Les tests en dehors de la plage applicable du système ou de l'appareil de mesure peuvent invalider le résultat..
2. Fuite autour du filtre ou du conduit de test
L'air contournant le filtre peut être mesuré comme une pénétration en aval. Une fuite peut se produire à travers:
- Le dispositif de filtre
- Joints d'adaptation
- Connexions d'échantillonnage
- Sections de conduits
- Joints et colliers
Un contrôle des fuites doit être effectué avant les tests d'efficacité. Le luminaire doit sceller le filtre sans le déformer.
3. Aérosol instable ou non uniforme
L'aérosol en amont doit être suffisamment stable et mélangé avant d'atteindre le lieu de prélèvement.
Une mauvaise répartition des aérosols peut rendre l’échantillon en amont non représentatif de la concentration atteignant le filtre..
Le laboratoire doit vérifier la stabilité de la concentration et l'uniformité spatiale dans les conditions de débit d'air requises plutôt que de supposer qu'un réglage du générateur est suffisant..
4. Mauvaise disposition d'échantillonnage
Les échantillons en amont et en aval doivent représenter l'aérosol présent dans le conduit.
Des erreurs peuvent être introduites par:
- Emplacement ou orientation incorrecte de la sonde
- Tubes d'échantillonnage trop longs
- Pertes de particules dans les coudes ou les tubes
- Différentes conditions de transport en amont et en aval
- Contamination résiduelle d'un test précédent
Les lignes d’échantillonnage doivent rester contrôlées, propre et adapté à la plage granulométrique requise.
5. Erreurs de concentration du compteur de particules
Une concentration en amont trop élevée peut provoquer une erreur de coïncidence ou dépasser la plage de l'instrument.. Une concentration en aval trop faible peut produire de mauvaises statistiques de comptage.
Une dilution peut être nécessaire en amont, mais le taux de dilution doit être connu et stable.
Le laboratoire doit également vérifier:
- Compte zéro de l'instrument
- Concentration de particules de fond
- Débit
- Réponse taille-canal
- Statut d'étalonnage
- Synchronisation des mesures amont et aval
Changer les instruments ou les configurations de dilution sans mettre à jour le calcul peut créer une erreur d'efficacité importante.
6. Ignorer la concentration de fond
Pour filtres à haute efficacité, la pénétration en aval peut être proche du niveau de particules de fond.
Si la concentration de fond n’est pas mesurée et contrôlée, particules du conduit, la salle d'essai ou le système d'échantillonnage peuvent être attribués à tort à la pénétration du filtre.
Le système de test doit être nettoyé et stabilisé avant la mesure.
7. Conditionnement incorrect
OIN 16890 le conditionnement est une procédure contrôlée utilisée pour déterminer l'efficacité minimale d'un test fractionné après réduction de l'influence de la charge électrostatique.
Il ne faut pas le raccourcir, modifié ou décrit comme une simulation d'une période spécifique de vieillissement du champ.
Après conditionnement, le filtre doit être manipulé et testé selon la procédure applicable. Un stockage incontrôlé ou une contamination peuvent affecter le résultat.
8. Mélanger la classification ePM avec le chargement de poussière
Les résultats d'efficacité fractionnaire initiaux et conditionnés sont utilisés pour la classification ePM.
Le chargement de poussière évalue différents paramètres, y compris l'efficacité gravimétrique, capacité et résistance de la poussière par rapport à la masse de poussière capturée. Il ne détermine pas la classe ePM.
Les rapports doivent séparer clairement ces résultats.
9. Utiliser un logiciel sans vérifier le calcul
L'automatisation réduit le travail manuel, mais cela ne remplace pas la validation.
Le laboratoire doit vérifier:
- Cartographie des canaux granulométriques
- Corrections en amont et en aval
- Facteurs de dilution
- Calculs d’efficacité et de pénétration
- Logique de calcul ePM
- Règles d'arrondi et de classement
- Enregistrements de conditions de test
- Modèles de rapport
Les modifications logicielles doivent être contrôlées et vérifiées à l'aide d'ensembles de données connus.
Un contrôle pré-test pratique
Avant de démarrer une ISO 16890 test, confirmer:
- Le système est en cours d'étalonnage
- Le conduit et le luminaire réussissent le contrôle de fuite
- Le flux d'air est stable
- La concentration en aérosol est stable et uniforme
- Les lignes d’échantillonnage sont propres
- Les compteurs de particules sont à portée
- Les paramètres de dilution sont corrects
- La concentration de fond est acceptable
- La procédure de test et l'état du filtre corrects sont sélectionnés
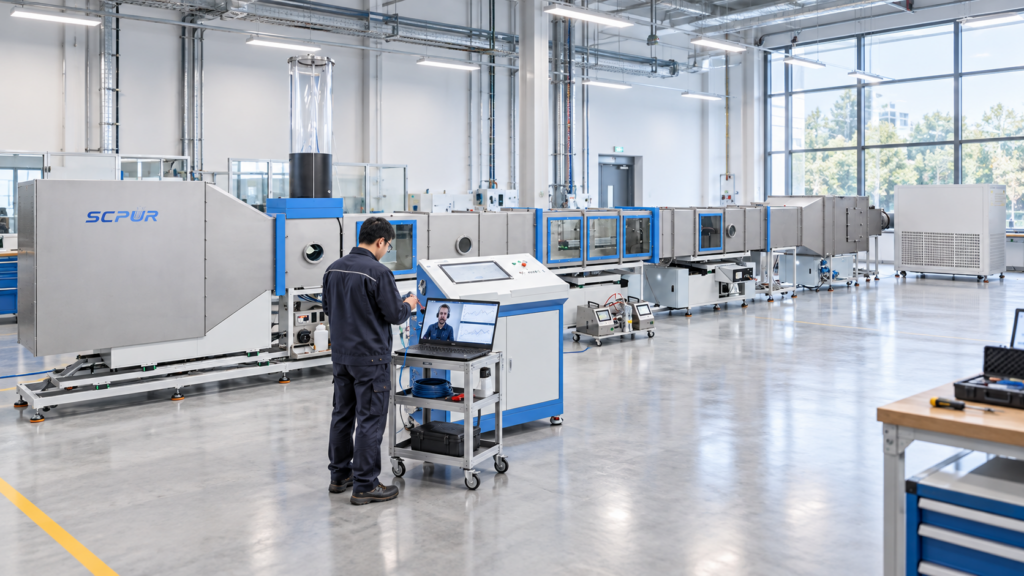
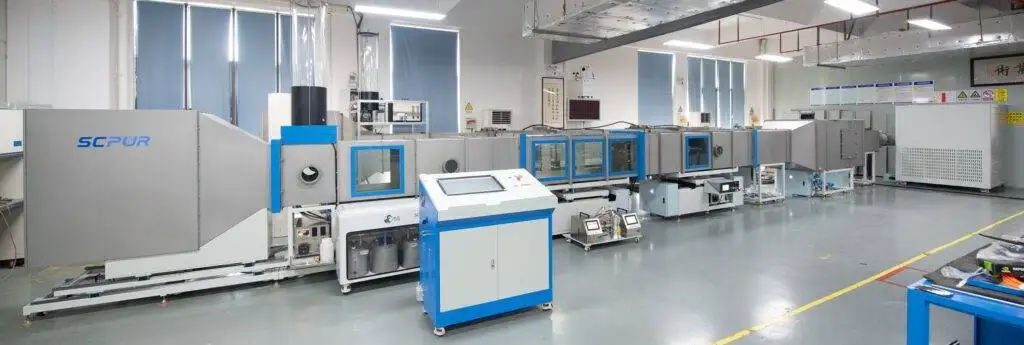
Les systèmes SCPUR combinent le contrôle automatisé avec le débit d'air, aérosol, fonctions d'échantillonnage et de calcul. Des résultats fiables dépendent toujours d'une chaîne de mesure validée et d'une procédure de laboratoire que les opérateurs suivent systématiquement.
Recommended Test System:Système de test de filtre à air de ventilation générale SC-16890