

Le « test d’étanchéité du filtre HEPA » est utilisé pour deux activités différentes:
- tester un élément filtrant individuel à l’usine du fabricant; et
- tester un filtre installé, son joint, logement, et l'installation environnante dans une salle blanche ou un système de traitement d'air.
Les deux tests ont des limites différentes, procédures, et critères d'acceptation. Les confondre peut conduire à des spécifications d'équipement erronées ou à une allégation de conformité non étayée..
1. Test d'analyse en usine d'un élément filtrant
1. Test d'analyse en usine d'un élément filtrant
Les tests d'analyse en usine évaluent les performances locales d'un filtre fini avant son installation. Sous EN 1822 et ISO 29463, le test est lié aux performances MPPS et au débit d’air nominal du filtre.
Le but est de détecter une pénétration locale inacceptable causée par des défauts tels que:
- trous d'épingle ou dommages dans le média filtrant;
- discontinuités dans le mastic milieu-cadre;
- défauts autour des séparateurs ou des paquets de plis; et
- dommages de construction locaux introduits pendant la production ou la manutention.
La limite est l'élément filtrant lui-même. Le bâtiment d'habitation, grille de plafond, compression du joint d'installation, et le contournement autour d'un cadre installé ne font pas partie de ce test en usine.
2. Test d'intégrité du système installé
2. Test d'intégrité du système installé
Après l'installation d'un filtre, un test d'intégrité peut évaluer l'ensemble du système de filtrage installé. Selon la méthode spécifiée, cela peut inclure:
- le média filtrant;
- le cadre du filtre;
- le joint ou le gel seal;
- le boîtier et l'interface de montage; et
- contourner les fuites autour de l'installation.
Les tests des systèmes installés sont généralement associés aux méthodes de qualification des salles blanches telles que l'ISO. 14644-3 et avec des procédures pharmaceutiques ou d'installation spécifiques au projet. Il ne reclasse pas le filtre sous EN 1822 ou ISO 29463.
Un filtre peut réussir son test d'analyse en usine et échouer ultérieurement à un test du système installé en raison de dommages causés par l'installation., compression insuffisante du joint, fuite du boîtier, ou contourner. Inversement, un test installé ne remplace pas le test de classification des éléments filtrants du fabricant.
3. Comment fonctionne un test de comptage de particules en usine
3. Comment fonctionne un test de comptage de particules en usine
Une séquence d'analyse automatique typique comprend les étapes suivantes.
Établir la condition de test
Établir la condition de test
Le filtre est installé et scellé dans le banc d'essai, et le débit d'air nominal est établi. La chute de pression et le débit d'air sont enregistrés dans des conditions contrôlées.
Générer et conditionner l'aérosol de défi
Générer et conditionner l'aérosol de défi
Un aérosol stable est introduit en amont et mélangé pour obtenir un, concentration de défi uniforme. Pour une classification basée sur des normes, la taille des particules testées doit correspondre à la procédure MPPS applicable.
Mesurer la concentration de référence en amont
Mesurer la concentration de référence en amont
La concentration en amont sert de référence pour le calcul de la pénétration. Si ça dérive, les décomptes en aval ne peuvent pas être interprétés correctement, le système doit donc surveiller la stabilité de la concentration et appliquer la séquence d'échantillonnage spécifiée.
Scanner toute la zone en aval
Scanner toute la zone en aval
Une ou plusieurs sondes se déplacent sur la surface du filtre en aval et dans la région du cadre/du mastic concernée.. Le chemin de numérisation doit couvrir la zone requise sans espaces. Le système enregistre la position de la sonde et le nombre de particules en aval.
Calculer la pénétration locale et identifier les zones anormales
Calculer la pénétration locale et identifier les zones anormales
La pénétration locale est déterminée à partir de mesures en amont et en aval. Si un point ou une région dépasse la limite applicable, le système enregistre sa position pour inspection, réparation, et vérification.
Déterminer l’efficacité intégrale si nécessaire
Déterminer l’efficacité intégrale si nécessaire
L'analyse des fuites locales et l'efficacité intégrale sont des résultats différents. Une évaluation complète basée sur des normes peut nécessiter à la fois un test local et un test d'efficacité global des éléments filtrants..
4. Les limites d'acceptation sont spécifiques à la classe
4. Les limites d'acceptation sont spécifiques à la classe
Il n’existe pas de règle universelle selon laquelle une fuite du filtre HEPA doit être « ≤ 0,01 % ». Sous EN 1822-1:2019, les limites MPPS incluent:
| Classe de filtre | Efficacité intégrale minimale | Pénétration intégrale maximale | Pénétration locale maximale |
|---|---|---|---|
| H13 | 99.95% | 0.05% | 0.25% |
| H14 | 99.995% | 0.005% | 0.025% |
Les valeurs s'appliquent dans le cadre de la procédure normative et des conditions de test indiquées.. Autres cours, méthodes alternatives, tests du système installé, et les spécifications du client peuvent utiliser différents critères.
Le 0.01% le chiffre n'est donc pas une limite de fuite locale générale H13/H14. En ISO 29463-1:2024, 0.01% est la pénétration intégrale maximale pour ISO 40 H, une classe ISO intermédiaire sans EN exacte 1822 équivalent de classe.
5. Pourquoi la vitesse de numérisation ne peut pas être spécifiée seule
5. Pourquoi la vitesse de numérisation ne peut pas être spécifiée seule
Une brochure produit peut répertorier la capacité de vitesse mécanique d'un axe de balayage, mais un test normatif ne peut pas être défini par une seule vitesse universelle telle que 10 cm/s.
La vitesse de balayage autorisée dépend des conditions de mesure complètes, y compris:
- zone d'entrée de la sonde et espacement des pistes de balayage;
- flux d'échantillonnage du compteur de particules;
- concentration d'aérosols en amont;
- limite de pénétration locale attendue;
- réponse du détecteur et délai de transport;
- intervalle d'échantillonnage et statistiques de comptage; et
- si une ou plusieurs sondes scannent simultanément.
Le logiciel doit déterminer ou limiter la vitesse de test à partir de la méthode configurée. Un axe plus rapide peut améliorer le temps de retour et de positionnement, mais cela ne doit pas réduire la probabilité de détecter une fuite locale pertinente.
6. Couverture et positionnement de la sonde
6. Couverture et positionnement de la sonde
Une couverture complète est aussi importante que la sensibilité du détecteur. Le plan d'analyse doit tenir compte:
- largeur de la sonde et zone d'entrée effective;
- chevauchement ou espacement entre les pistes adjacentes;
- distance et orientation par rapport à la surface du filtre;
- bord, cadre, et zones de scellement;
- géométrie des plis ou des rives en V; et
- zones qui nécessitent une confirmation manuelle car elles ne peuvent pas être atteintes par la sonde automatique.
Pour filtres irréguliers, une procédure combinée automatique et manuelle peut être plus fiable que de revendiquer une couverture automatique complète là où la sonde ne peut pas physiquement atteindre.
7. Analyse manuelle ou automatique en usine
7. Analyse manuelle ou automatique en usine
L'analyse manuelle peut être utile pour le travail de développement, confirmation, lieu de réparation, et des géométries inhabituelles. Ses limites dépendent de la vitesse de l'opérateur, distance de la sonde, couverture, et enregistrement des données.
L'analyse automatique fournit:
- mouvement de sonde et espacement des pistes constants;
- vitesse de test et temps d'échantillonnage reproductibles;
- données de position et de comptage de particules coordonnées;
- cartographie automatique des fuites;
- logique réussite/échec traçable; et
- répéter les tests des zones réparées.
L'automatisation ne supprime pas la nécessité de configurer la bonne norme, classe, MPPS, flux d'air, aérosol, et détecteur. Cela rend une procédure valide plus reproductible; il ne peut pas rendre conforme une configuration invalide.
8. Équipement requis pour un test automatique d'analyse en usine
8. Équipement requis pour un test automatique d'analyse en usine
Un système complet peut inclure:
- mesure du débit d'air contrôlé et de la pression différentielle;
- un support de filtre avec une étanchéité fiable;
- génération d'aérosols, mélange, et contrôle des concentrations;
- échantillonnage de référence en amont;
- une ou plusieurs sondes de balayage en aval;
- un compteur optique de particules ou un compteur de particules à condensation adapté à la classe et à la plage de particules requises;
- un système de mouvement avec retour de position; et
- logiciel de séquençage, évaluation du comptage, cartographie des fuites, rapport, et traçabilité.
La sensibilité nécessaire pour H13 est très différente de celle nécessaire pour U16 ou U17. La sélection du détecteur et le contrôle de la concentration doivent être basés sur la pénétration la plus faible qui doit être mesurée..
9. Le rôle du SCPUR SC-L8023/U
9. Le rôle du SCPUR SC-L8023/U
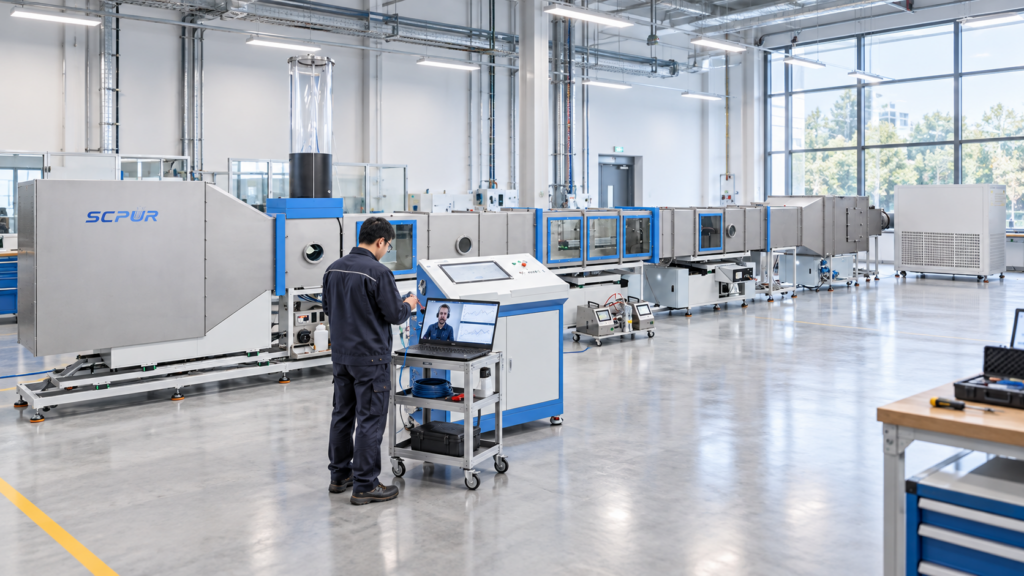
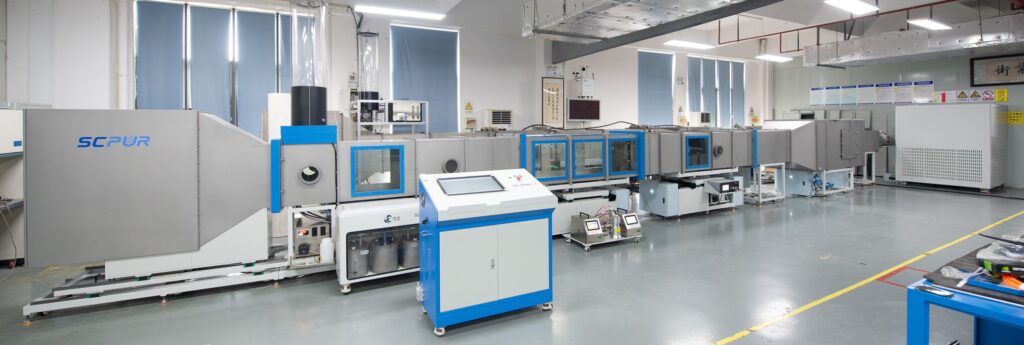
Le Système de test de numérisation automatique SC-L8023/U est conçu pour les tests en usine d'éléments filtrants à haute efficacité. Selon la configuration choisie, il peut intégrer un flux d'air contrôlé, analyse automatique, mesure des particules, surveillance des concentrations, cartographie des fuites, et vérification intégrale des performances.
La configuration du système est sélectionnée en fonction:
- classe de filtre et norme applicable;
- dimensions et géométrie du filtre;
- débit d'air nominal et chute de pression;
- plage granulométrique requise et sensibilité du détecteur;
- nombre de sondes de balayage;
- débit de production; et
- si le client a besoin d'un contrôle qualité interne ou d'un reporting formel basé sur des normes.
10. Questions à répondre avant de sélectionner un système de test d'étanchéité
10. Questions à répondre avant de sélectionner un système de test d'étanchéité
- Le filtre est-il testé avant l'installation ou dans le cadre d'un système installé?
- Quelle norme, edition, et la classe de filtre doit être signalée?
- La détermination MPPS est-elle déjà disponible pour le média filtrant?
- Le test est-il destiné à un contrôle de production interne ou à une classification formelle?
- Quelles tailles de filtre, formes, flux d'air, et les chutes de pression doivent être couvertes?
- Quelle pénétration locale le détecteur doit-il mesurer de manière fiable?
- Une couverture automatique de toute la surface est-elle possible pour la géométrie du filtre?
- Le système doit-il prendre en charge la cartographie des réparations et les nouveaux tests?
Des réponses claires à ces questions empêchent la classification des usines, contrôle de production, et les tests d'intégrité du système installé ne soient pas mélangés.
- Système de test de numérisation automatique SC-L8023/U
- Solutions de validation de filtres HEPA et de test de fuite pour salles blanches
- DANS 1822 contre ISO 29463: Cours, Tests et différences clés
- BS EN 1822-1:2019 — Classement, tests de performances et marquage
- OIN 29463-1:2024 — Classement, performance, tests et marquage
- OIN 29463-4:2011 — Méthode d'essai pour déterminer les fuites des éléments filtrants, méthode de numérisation
- OIN 29463-5:2022 — Méthode d'essai pour les éléments filtrants
- OIN 14644-3:2019 — Salles blanches et environnements contrôlés associés, méthodes d'essai